Un recubrimiento en polvo puede transportar pigmento de efecto de tres maneras, y las tres fallan en distintos puntos. La mezcla en seco es la más económica y se separa mediante campo electrostático. La unión calienta el polvo hasta que las partículas se adhieren a la superficie. La extrusión protege la superficie destruyendo el efecto. La carga determina la escala: aproximadamente el 10 % funciona en el banco de pruebas, mientras que solo el 3 % sobrevive a la producción.
Tres maneras de incorporar pigmento de efecto a un polvo.
Un recubrimiento en polvo no es un líquido con pigmento disuelto. Es un conjunto de partículas de resina seca, y el pigmento es un sólido independiente que debe desplazarse junto con ellas. La ubicación del pigmento con respecto a las partículas de resina es fundamental para el diseño, y solo existen tres soluciones: puede quedar suelto entre las partículas, adherido a sus superficies o incrustado en su interior.
| Ruta | Donde se asienta el copo | Fallo documentado | ¿Recuperar su utilidad? |
| Mezcla seca | Suelto, entre las partículas de resina | Separaciones en el campo electrostático; superficies planas irregulares; acumulación en el cañón. | No — cambios en la proporción de pigmentos |
| Unión | Adherido a la superficie de la partícula | Costo y rendimiento; se comporta mal bajo carga tribológica. | Generalmente sí |
| Extrusión | Enterrado en el interior de la partícula | La plaqueta en sí se rompe durante la extrusión o molienda. | Sí |
La última columna es la que decide la mayoría de los proyectos, y suele ser la última pregunta que hacen los compradores. Recuperar el exceso de pulverización no es un detalle menor en el recubrimiento en polvo. Es la razón por la que el proceso es económicamente competitivo, por lo que una solución que lo haga inutilizable no es una concesión menor. Representa un cambio en el costo operativo de la línea.
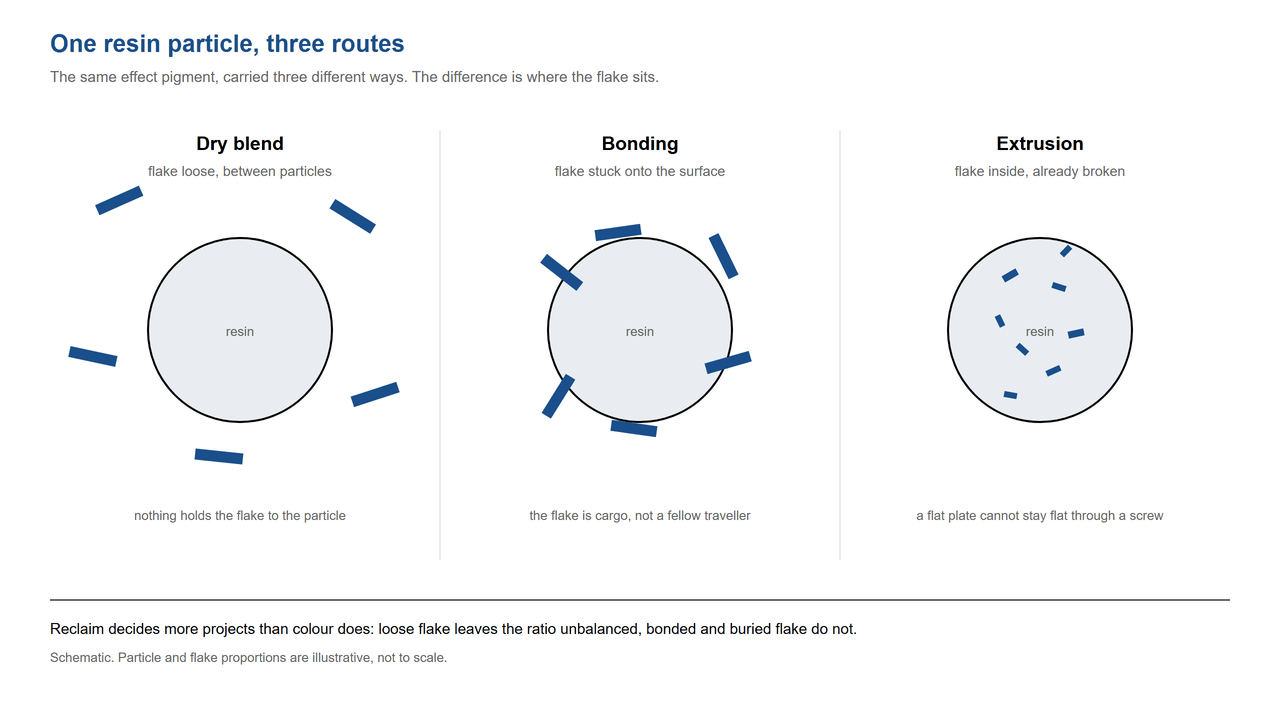
Una partícula de resina, tres rutas. Izquierda: la escama se encuentra suelta entre las partículas y puede salir. Centro: la escama está adherida a la superficie y se desplaza con ella. Derecha: la escama está en el interior y ya se ha roto para llegar allí.
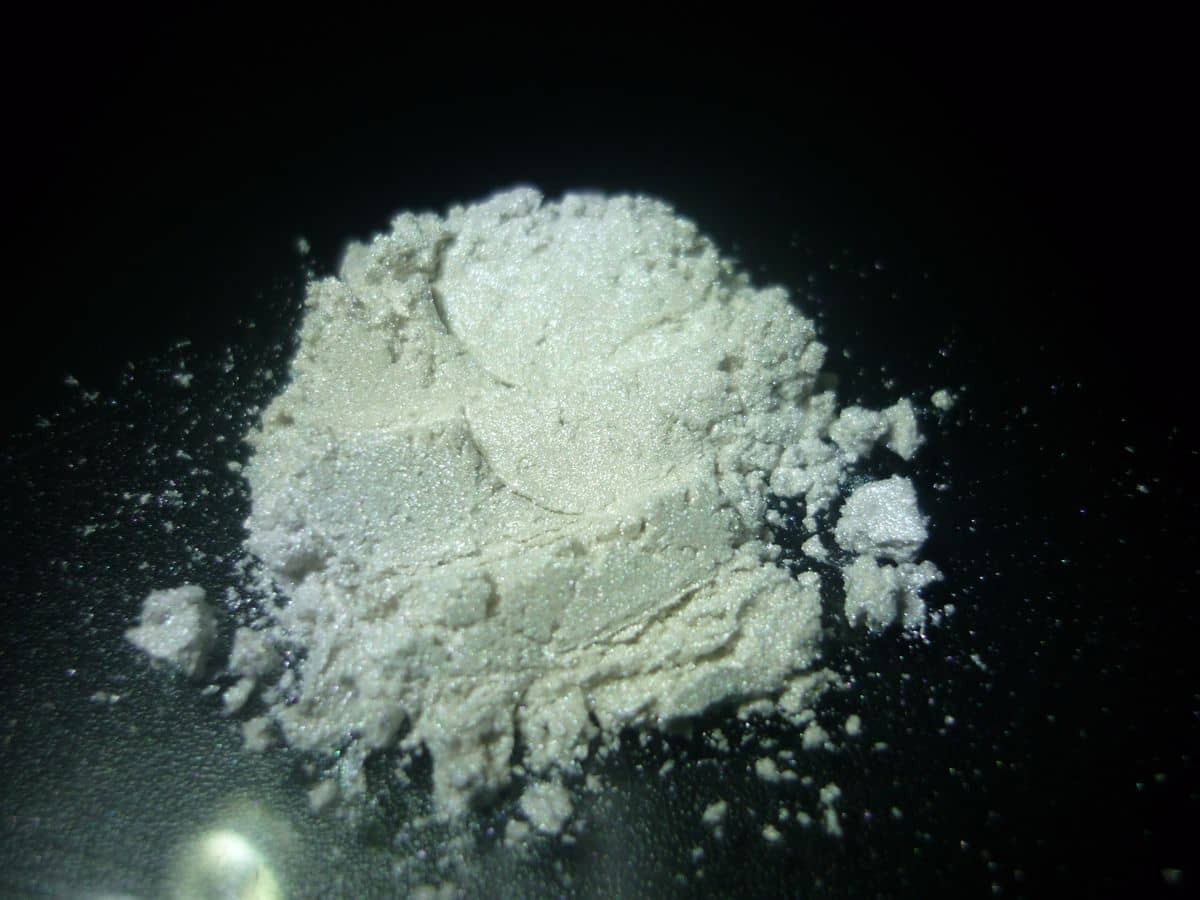
Un fino grado perlado en forma de polvo. En el recubrimiento en polvo, la plaqueta debe resistir la extrusión y permanecer plana en la película curada.
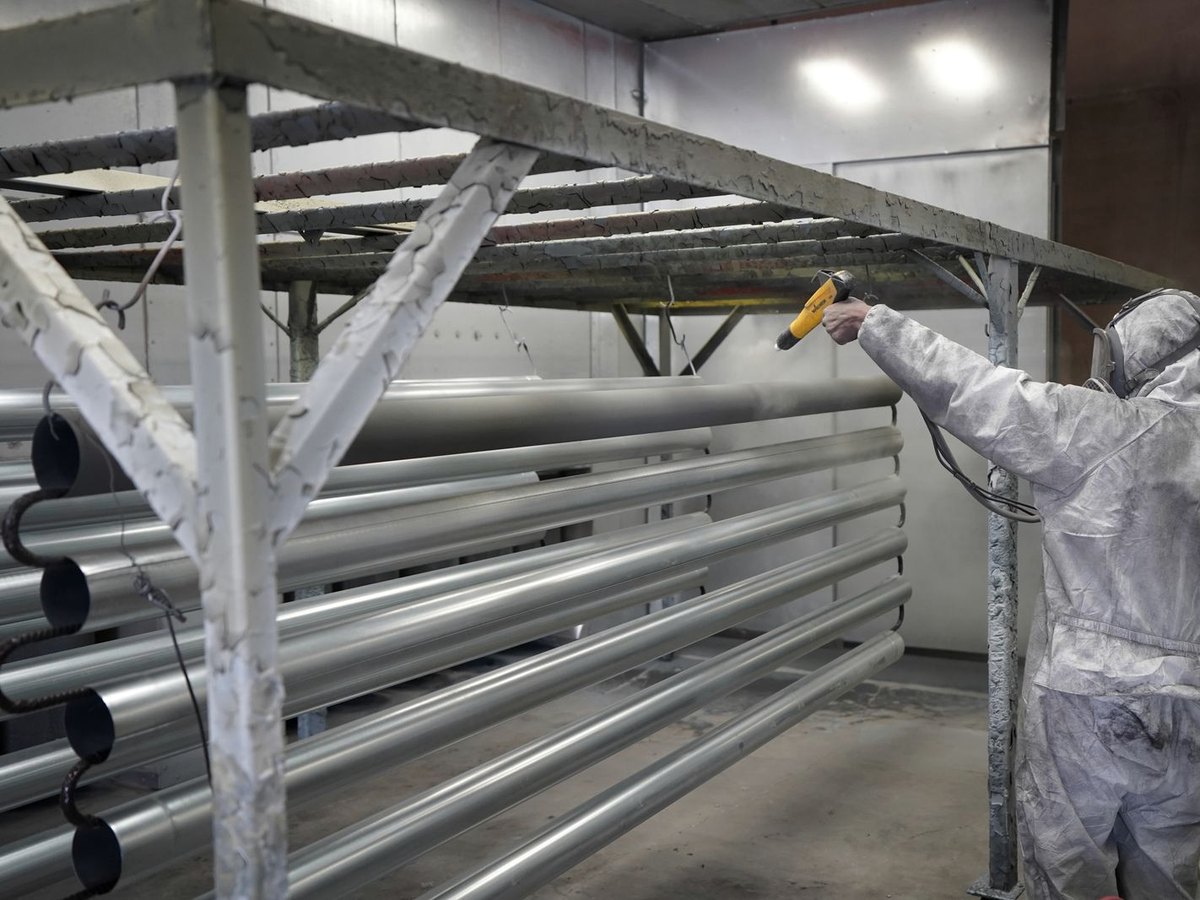
Se trata de una cabina de recubrimiento en polvo, no de una línea de pintura líquida. La pistola carga el polvo y la pieza está conectada a tierra, por lo que la película se forma sobre el metal en lugar de sobre el soporte.
Montantes de aluminio con recubrimiento en polvo sobre una fachada acristalada. El color reside en la película, y esta debe conservarlo durante años de exposición al sol.
La mezcla en seco separa los ingredientes, y la recuperación es donde la ves.
El mecanismo es eléctrico, no mecánico. Los pigmentos de efecto a base de mica son relativamente inertes y no aceptan carga como lo hacen las partículas de resina. En el campo electrostático, las dos poblaciones responden de manera diferente y se separan antes de llegar a la pieza. Los informes de la industria describen esto como una separación excesiva causada por el contraste en las propiedades eléctricas entre el polvo base y las escamas [1].
Se puede observar la separación en paneles planos, donde se manifiesta como manchas, y también en la pistola, donde el material mezclado seco se acumula en el hardware y finalmente expulsa un grumo sobre la superficie [1]. La carga de metal lo empeora: por encima de aproximadamente un 5 % de aluminio, el comportamiento de la aplicación puede deteriorarse y el pigmento metálico libre puede recubrir la manguera de polvo desde la pistola hasta el venturi, momento en el que el polvo ya no se carga en absoluto [1].
El problema más costoso es la recuperación del material. Debido a que los dos materiales se separan durante la pulverización, el polvo que no llega a la pieza ya no tiene la misma proporción de pigmento y resina que el polvo que se aplicó. El material recuperado termina con una proporción diferente, lo que significa un color y una apariencia diferentes, lo que lo hace prácticamente inservible como relleno [1]. La gran ventaja económica del recubrimiento en polvo —que el exceso de pulverización se recupera— deja de aplicarse silenciosamente.
Las cifras de eficiencia de transferencia hacen que el costo sea concreto. Con la puesta a tierra, el montaje y la densidad de línea optimizados, más del 70 % del polvo fresco normalmente se adhiere al sustrato. Si la proporción de polvo reciclado a fresco es demasiado alta, esa cifra disminuye, porque el exceso de pulverización contiene una mayor proporción de finos con un comportamiento de carga diferente, y las consecuencias visibles se suceden en cadena: menor penetración en los huecos, peor flujo, acumulación de película por debajo del mínimo [2]. Las directrices de un fabricante de polvo también recomiendan tamizar el exceso de pulverización capturado a través de una abertura de aproximadamente 150 μm antes de que vuelva a entrar [2].
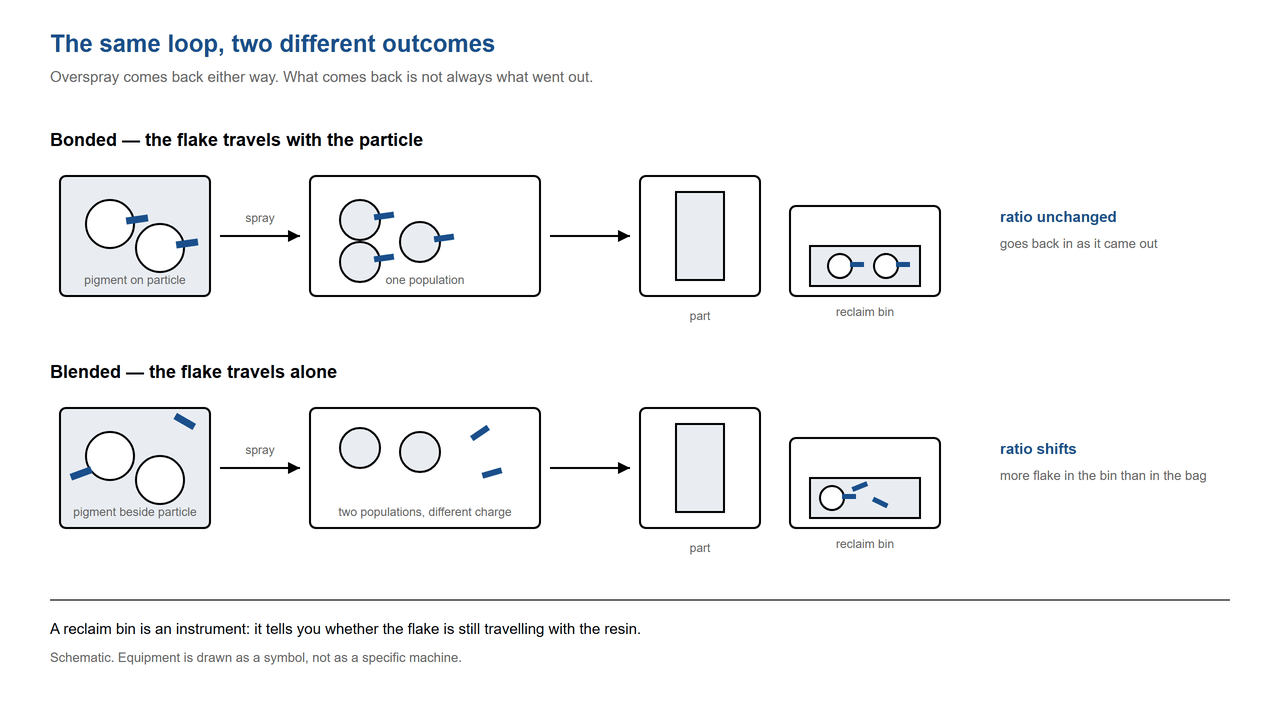
El mismo ciclo, dos resultados. Cuando la partícula se desplaza con ella, la cantidad recuperada regresa en la misma proporción en que salió. Cuando se desplaza suelta, el contenedor va acumulando partículas gradualmente y el color varía.
Existe una razón por la que esta ruta sigue vigente, y vale la pena aclararla: la mezcla en seco es la forma más económica de producir polvos metálicos o nacarados. Se sigue utilizando en líneas de producción de bajo volumen que no recuperan material, en formulaciones con muy pocas adiciones y en piezas donde el color y la apariencia no son críticos [1]. Si su línea recupera material y su cliente inspecciona el color, esa combinación no funciona.
La elección del grado interactúa con todo esto. Una escama más gruesa proporciona más brillo y viaja más fácilmente a través del sistema de entrega, pero también es la que se ve irregular cuando la orientación es desigual; un grado más fino se dispersa de manera más uniforme y produce un efecto más suave y silencioso. Si aún está eligiendo entre bandas, el mismo razonamiento que rige Selección del tamaño de partícula para pigmentos de efecto En sistemas líquidos, esto se aplica aquí, con una adición: en un polvo, la escama gruesa es también la fracción que un ciclón tiene más probabilidades de separar de su recuperación [2].
La unión fija la escama a la partícula.
La unión elimina la separación al impedir que esta se produzca. La base en polvo y el pigmento se mezclan y luego se calientan a una temperatura lo suficientemente alta como para ablandar la superficie de las partículas de resina, de modo que el pigmento se adhiera a ellas [3]. La escama ya no viaja de forma independiente en el campo; es una carga adherida a una partícula que ya sabe cómo cargarse.
El beneficio estético va más allá de la recuperación. Una vez que la escama se deposita sobre la superficie de la partícula y la película se nivela, las plaquetas se asientan casi paralelas a la superficie del recubrimiento, que es la orientación que produce el efecto más limpio [4]. Esta es la misma física que rige los sistemas líquidos: al alterar la orientación de las plaquetas, se cambia el color medido, no solo la impresión del mismo [5]. Por eso vale la pena comprender la interferencia en sí misma antes de discutir sobre la carga. interferencia de película delgada La lectura solo se realiza con claridad cuando las placas están planas y orientadas en la misma dirección.
Los costos son reales y rara vez se mencionan junto con los beneficios. La unión funciona bien para la carga corona, pero no es adecuada para la tribo, y el proceso es más costoso que la molienda del pigmento hasta convertirlo en polvo [3]. También cambia la forma en que se presenta la recuperación: en las categorías de composición que publica un fabricante de polvo, los productos unidos y cinéticos presentan un riesgo de control de calidad bajo a moderado en el reciclaje, mientras que los productos mezclados presentan un alto riesgo y se recomienda su recuperación solo con precaución [2].
Una afirmación merece ser descartada. Una escama de aluminio recubierta no es una escama adherida. El aluminio suministrado para mezcla en seco suele llevar un recubrimiento inorgánico u orgánico por razones de seguridad, y dicho recubrimiento tiene un efecto insignificante en el comportamiento eléctrico cuando el pigmento se utiliza como mezcla en seco. Lo que protege es la fabricación y manipulación del aluminio puro, lo cual beneficia al productor del polvo, no a quien lo aplica [1]. Si un proveedor le ofrece una escama recubierta como sustituto directo para la adhesión, el recubrimiento no cumple la función que se le indicó.
La extrusión protege la apariencia destruyendo el efecto.
La extrusión resuelve el problema de la separación de raíz, ya que el pigmento incorporado a la resina se encuentra dentro de la partícula y no puede separarse de ella. No se produce separación, no se acumula material en la pistola de pintura y el material recuperado se comporta correctamente. Por eso, la extrusión es el método estándar para colores sólidos y la razón por la que los formuladores siguen intentando adaptarla para efectos especiales.
El efecto es donde radica el costo. La estructura laminar de un pigmento metálico o nacarado se destruye durante los procesos de extrusión o molienda utilizados para fabricar recubrimientos en polvo, y el resultado es una apariencia con brillo reducido [3]. Una escama funciona porque es un elemento óptico plano de lados paralelos; si se rompe, ya no se tiene ese elemento, sino una partícula coloreada. La tendencia de la industria hacia la mezcla y unión en seco fue una respuesta precisamente a esto [3].
La carga es la segunda parte de la historia y explica una brecha que frustra a todo formulador que haya trabajado a gran escala. En aplicaciones individuales o en condiciones de laboratorio, se pueden usar concentraciones de pigmento de hasta aproximadamente el 10 % o más. A escala comercial, la concentración se limita a alrededor del 3 %, y por encima de ese nivel comienzan los problemas documentados: obstrucción de la pistola pulverizadora y acumulación de residuos en la boquilla, paneles con manchas y separación de colores [3]. Una fórmula de laboratorio al 8 % no es una fórmula; es una demostración.
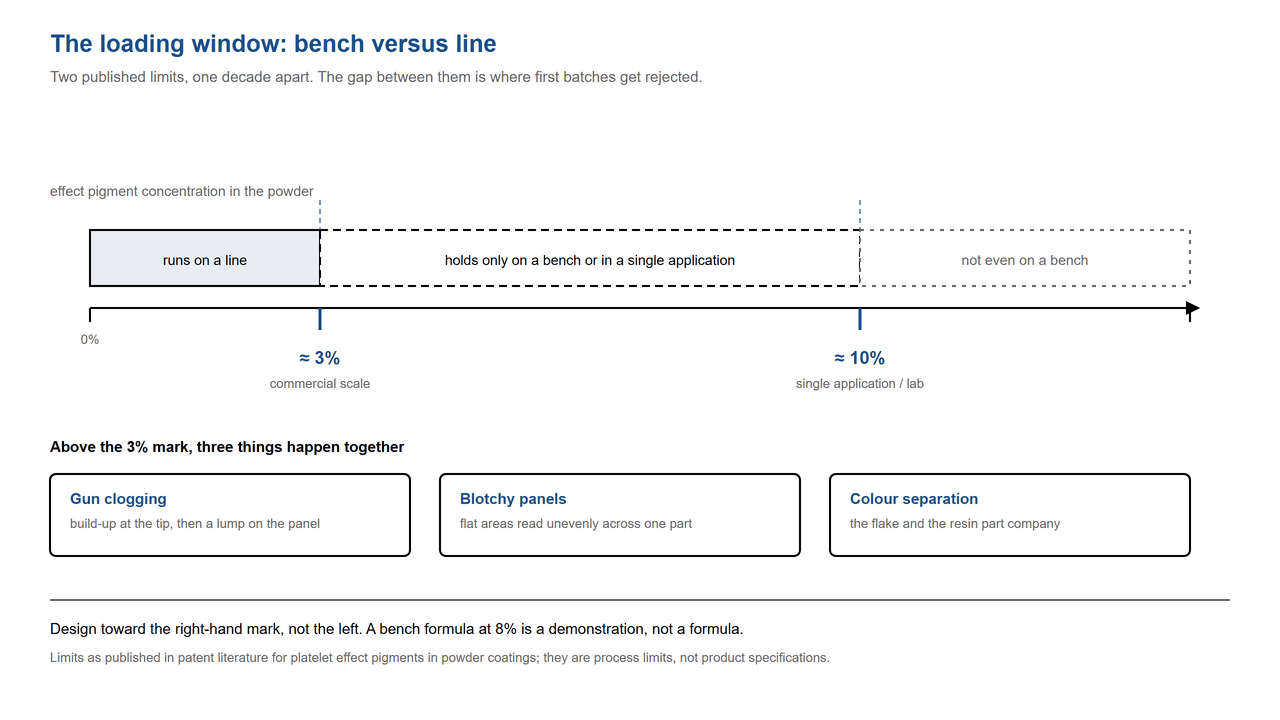
Un eje, dos marcas. Aproximadamente al 10%, una prueba de laboratorio deja de decepcionar. Aproximadamente al 3%, una línea de producción deja de atascarse. La diferencia entre ambas marcas es la causa más común de un primer lote rechazado.
Qué incluir en la solicitud de cotización
Todo lo anterior se resume en una sola frase que puedes pegar en una solicitud. Escríbela y envíala con el color de destino: Indique el método de aplicación (mezcla en seco, unión o extrusión) y especifique si el exceso de pulverización se recupera. Esos dos factores determinan qué grado es elegible, y ninguno de ellos es una propiedad del pigmento. Son propiedades de la línea.
Luego, trabaje en una sola dirección. Comience con la cuestión de la recuperación, ya que es la única que no se puede modificar posteriormente: si la línea recupera material y el color importa, la mezcla en seco queda descartada y la discusión se centra entre la unión y un grado de extrusión de menor efecto. A continuación, establezca el límite de carga en función de su proceso real, no del banco de pruebas; la cifra del 3 % mencionada anteriormente es un límite comercial documentado, no un objetivo de diseño. Solo entonces elija una banda de tamaño de partícula y selecciónela en función del efecto que necesita observar a la distancia real desde la que se ve la pieza.
Debemos aclarar qué suministramos en esta cadena. Fabricamos el pigmento de efecto que se utiliza en estas tres rutas: grados nacarados sobre mica natural, sobre mica sintética y sobre vidrio de borosilicato, además de gamas de brillo metálico y aluminio. No vendemos polvo aglutinado, por lo que no vamos a describir el proceso de aglutinación como si fuera nuestro. Lo que sí podemos hacer es indicarle qué grado se ajusta a la ruta que usted utiliza y qué rango de tamaño de partícula puede contener su película.
Esa última parte es más importante de lo que parece. Nuestros grados se dividen en bandas de menos de 15 μm, 5–25 μm, 10–60 μm y 10–100 μm, y la banda es la única especificación que con mayor frecuencia descarta una coincidencia de color que de otro modo sería correcta. Para ver una vista completa de cómo se ve cada serie, Tarjetas de color con pigmentos perlados mostrar la gama una frente a la otra en lugar de una muestra a la vez, y la Pigmentos nacarados para recubrimientos Esta página enumera las series que tenemos para este tipo de trabajo.
Una limitación que debemos mencionar para concluir, ya que sería deshonesto omitirla: no operamos una línea de recubrimiento en polvo. Todos los datos de este artículo provienen de publicaciones industriales y patentes, no de nuestros propios ensayos, y no proporcionaremos datos sobre la eficiencia de transferencia, el tiempo de curado ni la resistencia química de un proceso que no hayamos realizado. Solicítenos el pigmento, la banda y la documentación; realice la prueba de la línea donde se encuentre. Contamos con la certificación ISO 9001; proporcionamos documentación adicional a solicitud.
Referencias
[1] "Metálicos modernos." Revista PCI. https://www.pcimag.com/articles/94305-modern-metallics
[2] "Reciclaje (recuperación) de exceso de pulverización de pintura en polvo: consejos técnicos". DGL International Powder Coatings, 2021. https://dglpowders.com/wp-content/uploads/2021/05/DGL-Recycling-Powder-Coat-Overspray-Tech-Advice.pdf
[3] "Composición y método mejorados para el recubrimiento en polvo." EP 1 339 806 B1, Oficina Europea de Patentes. https://data.epo.org/publication-server/rest/v1.2/publication-dates/20051019/patents/EP1339806NWB1/document.pdf
[4] Doll, J.; Venturini, M.; Rohrer, A. "Recubrimientos de aluminio". Tecnología de recubrimientosJulio de 2019, pág. 34.
[5] Kettler, WH; Richter, G. "Investigación sobre la topología de los pigmentos con efecto plaquetario en recubrimientos de superficies automotrices." Avances en recubrimientos orgánicos, 1997, 31(4), 297–306. DOI: 10.1016/S0300-9440(97)00087-8
 Español
 English
 Français
 Deutsch
 Русский
 Português