El exceso de pigmento es la explicación habitual para un cebo de perlas pálido, y es solo una de las cuatro posibles causas. Las otras tres dan como resultado un color deslavado. La orientación suele ser la culpable: una plaqueta que no gira no tiene nada que reflejarse, y ningún gramo extra de polvo lo soluciona. Lo que sigue aclara cuál es el problema y qué carga tendrá el vertido.
Lo que realmente le falta a un cuerpo pálido
Un pigmento nacarado no tiñe el plastisol como lo hace un colorante. Refleja la luz. Cada plaqueta es una escama plana que contiene una fina película de óxido, y esa película determina qué longitudes de onda se reflejan con mayor intensidad en un ángulo de visión determinado.[1] Ilumina con una lámpara uno de los copos y la respuesta se dispersará en una sola dirección.
Un color necesita una multitud. Cuando las partículas coinciden en un ángulo, el cuerpo brilla como una sola superficie. Cuando se inclinan al azar, la misma luz se dispersa en todas direcciones a la vez, y el ojo lo registra como un color pálido y plano, en lugar de un matiz. El pigmento sigue ahí, aunque no se vea.
Esa distinción determina tu siguiente movimiento. Un cebo opaco generalmente conserva su color. Lo que ha perdido es la estrecha franja angular sobre la que el cuerpo se ve brillante, y el pigmento adicional no reabre esa franja.
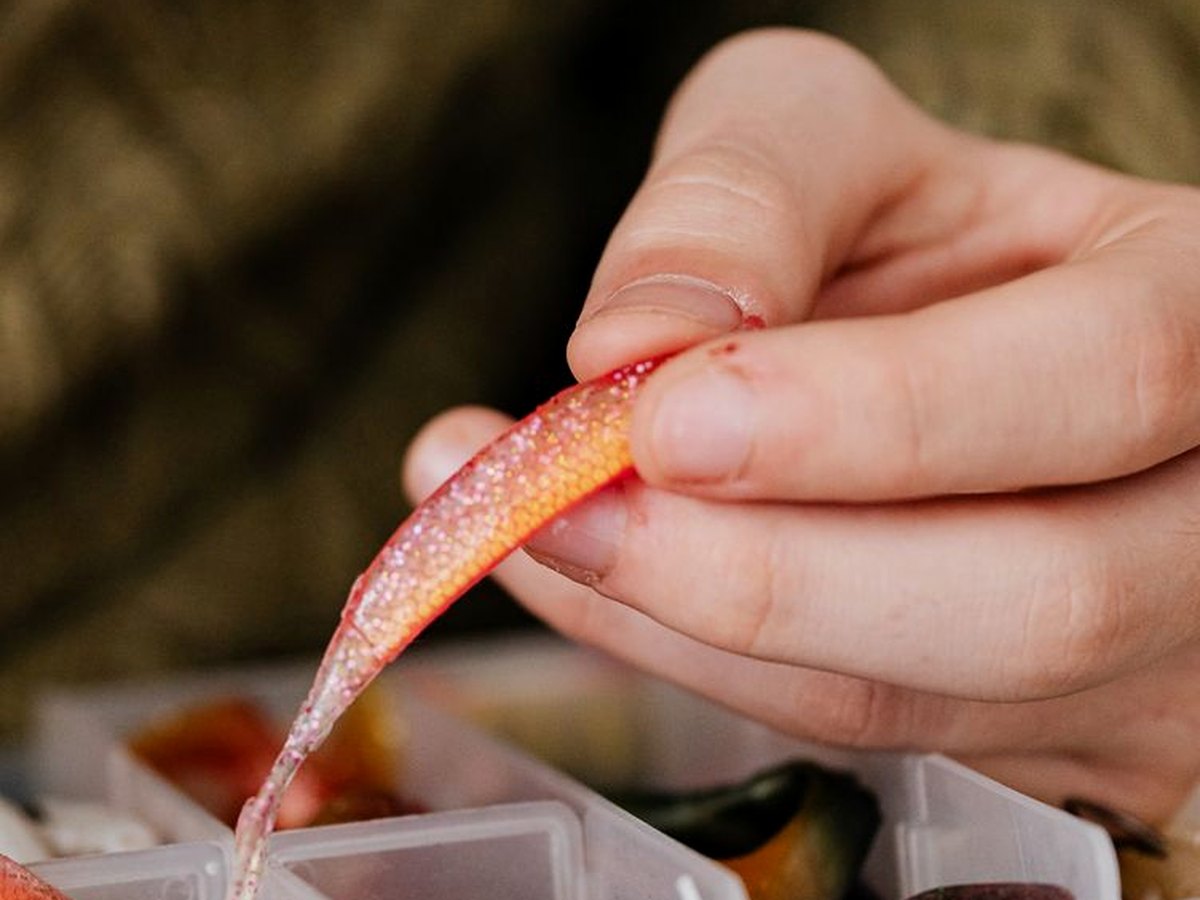
Figura 1. Un cebo blando vertido, examinado a contraluz. El brillo se debe a un conjunto de plaquetas dispuestas en un ángulo uniforme dentro del cuerpo, no a un recubrimiento exterior.
La prueba cuesta una muestra y una lámpara de escritorio. Gire la pieza lentamente y observe el punto donde su brillo aumenta repentinamente. Si existe ese punto, la orientación está parcialmente intacta y se trata de un problema de carga o dispersión. Si el brillo se mantiene constante durante todo el giro, las partículas apuntan en direcciones no relacionadas y el problema reside en el proceso, no en el tambor.
Descarte la apariencia lechosa antes de tocar el pigmento. El agua, el plastisol sin fundir y un aditivo incompatible dejan una neblina que no se mueve al girar la pieza. La prueba de rotación permite distinguir los tres casos de un defecto de orientación en segundos, y ninguna de sus soluciones se asemeja a las de los demás.
Los tres momentos en que se decide la orientación
Una plaqueta debe girar hasta colocarse en su sitio antes de que el vertido fragüe. La viscosidad, el grosor de la sección y la velocidad de enfriamiento determinan si tiene esa oportunidad, y cada factor actúa en un momento diferente, por lo que una corrección aplicada en el momento equivocado no cambia nada.
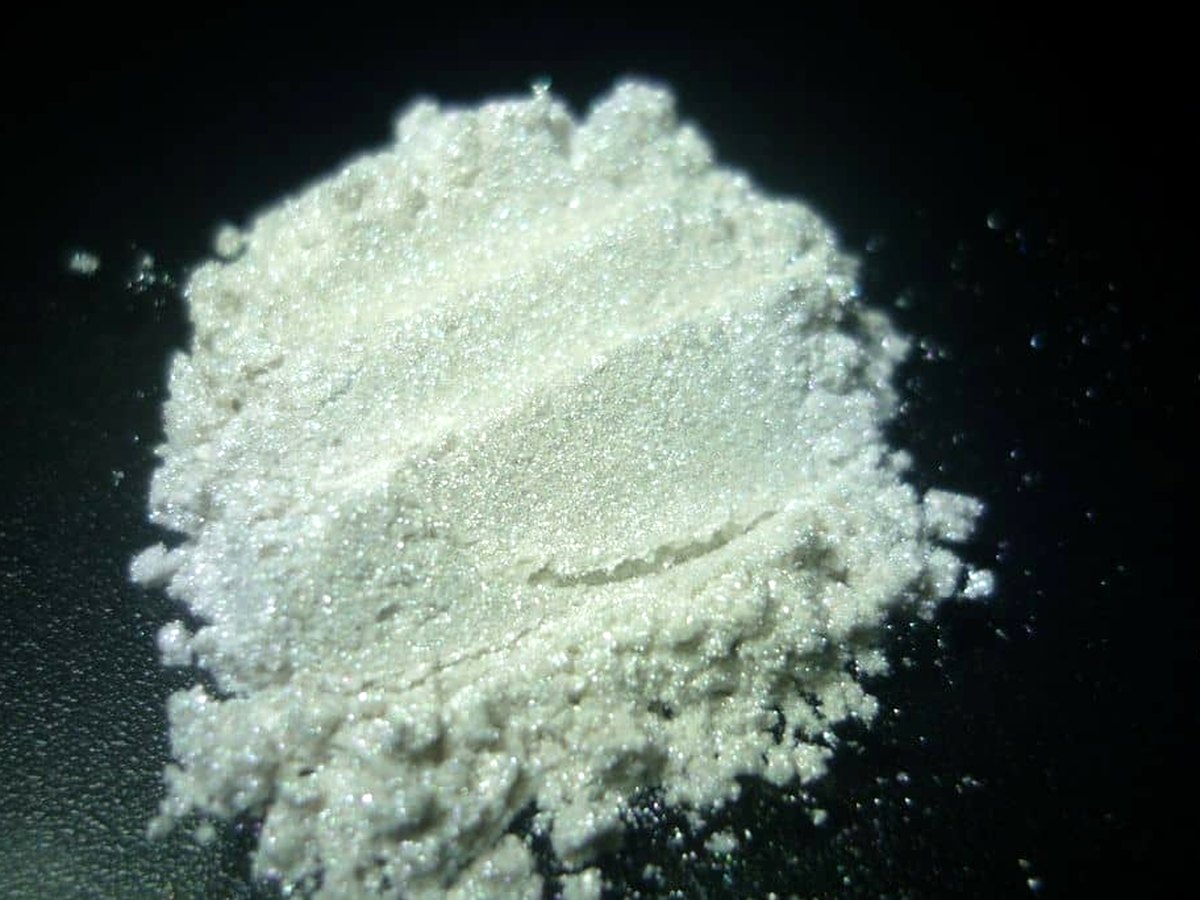
Figura 2. Perla de color blanco plateado tal como se suministra. La lámina tiene un grosor aproximado de 0,3 a 0,5 micrómetros y un diámetro de entre varios micrómetros y unos cientos de micrómetros, por lo que se trata de una placa, no de un grano.
Viscosidad Determina si la placa puede girar. En plastisol caliente y fluido, gira libremente y se desplaza constantemente, por lo que se sale de su posición o se hunde. En una pasta demasiado rígida, nunca comienza a moverse y permanece donde la dejó la mezcladora.
Espesor de la sección Determina cuántas capas de placa puede contener el cuerpo en un ángulo determinado. Un gusano delgado o una cola fina colocan una pared cerca de cada lasca. Un cuerpo grueso deja el centro de la sección libre para desplazarse, y el núcleo se lee más opaco que la superficie incluso cuando la fundición fue buena.
Velocidad de enfriamiento Esto determina la fecha límite. El plastisol se vuelve transparente a unos 177 °C y se solidifica durante el descenso, por lo que el margen de movimiento de una escama se cierra en algún punto de ese descenso. Un molde a temperatura ambiente en una cámara frigorífica lo cierra rápidamente, y la capa se congela con la inclinación que mantenía en ese momento.
Las mismas fuerzas rigen una capa de plaquetas en un recubrimiento, razón por la cual la literatura sobre pigmentos de efecto trata la orientación como una propiedad del proceso en lugar de la del grado.[1] Se puede escribir una calificación en una orden de compra. La orientación debe ganarse en el proceso.
Cuatro defectos que parecen un solo cuerpo pálido
La mayoría de las pinturas turbias se clasifican como con exceso de pigmento, y vale la pena revisar ese caso. Cuatro defectos distintos producen una pintura descolorida que se ve muy similar, y cada uno deja su propia huella si se sabe dónde buscar.
| Causa | Cómo se ve | Cómo distinguirlo | Lo que realmente cambia |
| Cargando más allá del punto de ocultación | Pálido y opaco, sin la cualidad de transparencia, pero el cuerpo aún destella al girar. | Reduzca a la mitad la carga en una prueba de vertido; el brillo regresa sin tocar el proceso. | Reduce el porcentaje o acepta un color sólido y deja de buscar profundidad. |
| Escamas no orientadas | Gris blanquecino pálido que no se aclara con ningún ángulo; empeora en las secciones gruesas. | La prueba de rotación no encuentra casi ninguna posición brillante; una pieza de prueba delgada se ve mejor que una gruesa. | Temperatura de vertido, temperatura del molde, espesor de la sección, tiempo de enfriamiento |
| Aglomerados que quedan en la mezcla | Motas y pequeñas manchas opacas, vetas de color que van de un extremo del moho al otro. | Una fina mancha sobre un cristal bajo una lámpara muestra agrupaciones; el efecto se percibe de forma desigual en una misma parte. | Humectación y dispersión antes del vertido; cizallamiento que rompe los cúmulos sin triturar las escamas. |
| Base no completamente fusionada | Cuerpo lechoso con el pigmento distribuido uniformemente; la neblina no cambia con el ángulo de visión. | Una muestra de control transparente sin pigmento ya está turbia, por lo que el defecto es anterior al color. | Tiempo y temperatura del horno, proporción de plastificante, humedad en la resina |
Solo la primera fila se refiere a un problema de pigmentación, como suele ocurrirle a un proveedor. Las otras tres son fallas de proceso, y un cambio en la carga no las modificará. Si se añade pigmento para cubrirlas, el cuerpo se vuelve más pálido, mientras que la causa real permanece inalterable.
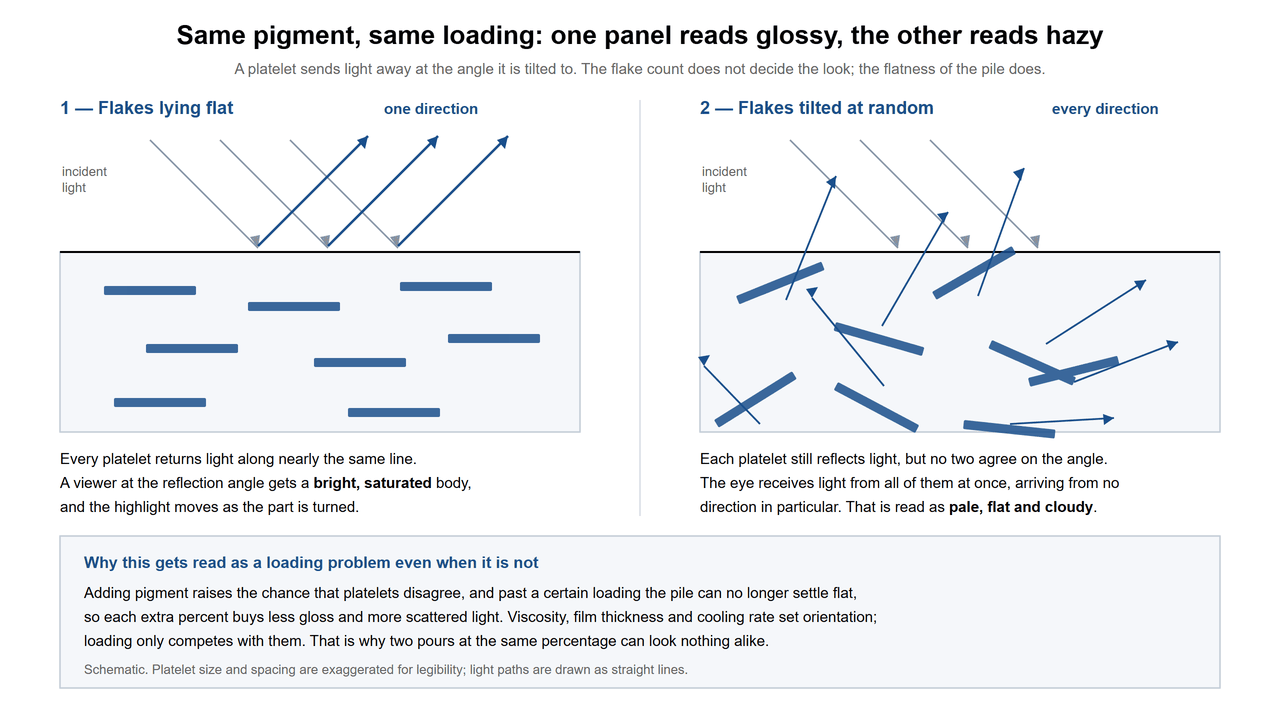
Figura 3. Por qué el mismo pigmento se percibe como brillante en una aplicación y como opaco en otra. Las partículas que coinciden en un ángulo reflejan la luz en una dirección; las que no coinciden la reflejan en todas.
La pérdida de orientación es medible, no teórica. Las simulaciones realizadas en piezas moldeadas por inyección con relleno de placas predicen la distribución de la inclinación a través de una sección transversal debido al flujo de llenado, y determinan que el defecto visible se debe a una desalineación, y no al contenido de pigmento.[3] Los estudios sobre recubrimientos llegan a la misma conclusión desde el otro extremo: si se mantiene constante la cantidad de partículas, se modifican las condiciones de aplicación y la reflectancia medida varía en consecuencia.[4]
El recubrimiento anterior contiene una advertencia que conviene tener en cuenta. Un extensor casi esférico altera la alineación de las plaquetas y modifica los valores de color medidos, aunque el pigmento en sí no haya cambiado.[2] Cualquier elemento de la mezcla que no sea un plato compite con los platos por el espacio que necesitan para colocarse.
Establecer una carga que puedas defender
Los valores iniciales publicados para los pigmentos de mica en plásticos oscilan entre el 0,5 y el 2 % en peso, utilizándose entre el 1 y el 3 % cuando el señuelo blando debe ser claramente visible, y entre el 3 y el 5 % cuando el camuflaje visible es superior. Estos son valores iniciales para una clase de material, no una receta para un señuelo en particular.
El brillo y la turbidez direccionales no siguen la misma curva. El brillo aumenta con la carga, alcanza su punto máximo y luego disminuye; la turbidez solo aumenta. Más allá del punto donde se cruzan, el ojo percibe turbidez, y cada incremento adicional de pigmento empeora el color en lugar de intensificarlo. Ese cruce explica por qué una pieza se vuelve más pálida al rellenarla, y es la razón por la que se busca el punto máximo de la curva mediante la creación de muestras de prueba en lugar de añadir polvo hasta obtener el resultado deseado.
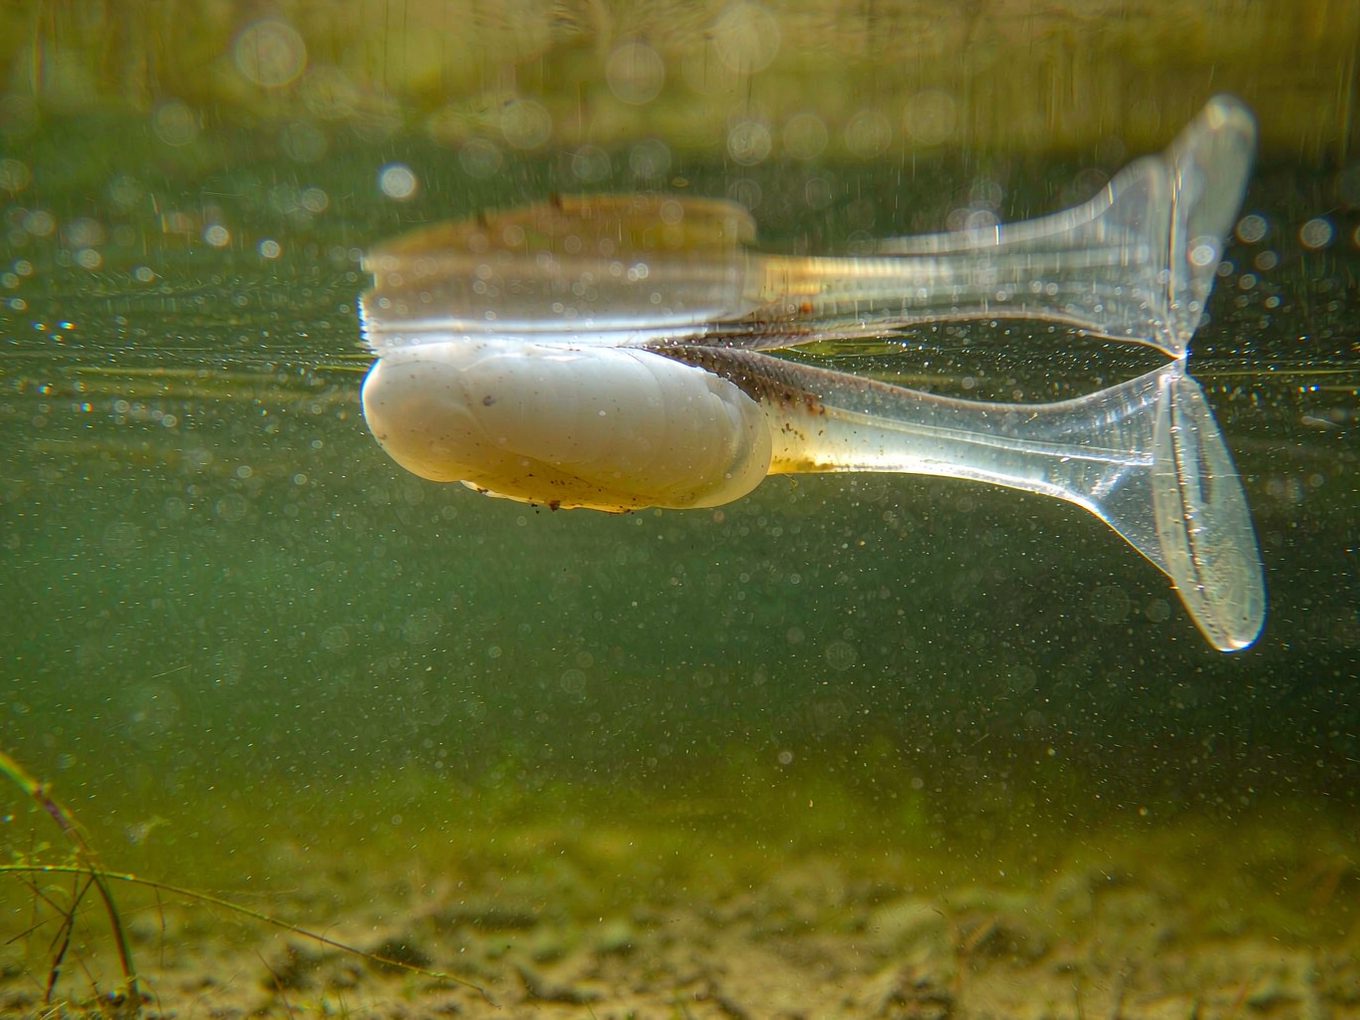
Figura 4. Un señuelo tipo swimbait de color blanco perla recogido en aguas poco profundas. Denso en la cabeza, translúcido en la cola delgada; el cuerpo moldeado se asienta entre ambas partes.
Prueba por etapas en lugar de adivinar. Empieza con un 1 %, aumenta en incrementos de 0,5 % y detente en un 3 %, a menos que hayas decidido específicamente que el cebo debe ser opaco. Realiza cada prueba en el mismo molde, a la misma temperatura y en la misma sesión; de lo contrario, estarás comparando cantidades en lugar de cantidades.
En cada paso, anote dos datos: si existe una posición brillante al girar la muestra y si el cuerpo aún transmite luz. Estas dos observaciones le indicarán a cuál de los cuatro defectos mencionados anteriormente se enfrenta realmente, y en el laboratorio valen más que una fotografía.
El tamaño de partícula también influye en la decisión. La banda de 5 a 25 micrómetros se asienta menos y se distribuye de manera más uniforme en un cuerpo blando, aunque esto se traduce en un brillo menor. La banda estándar de 10 a 60 micrómetros suele ser la solución intermedia. Las bandas de más de 100 micrómetros se hunden en un vertido caliente y dejan la superficie superior del molde pálida.
En el banco, un plata satinada fina cubre el extremo fino de la escala de tamaño y un blanco plateado estándar establece la línea base de trabajo contra la cual se juzga cada segundo vertido. Donde el flanco tiene que cambiar hacia el verde o el azul en lugar de permanecer neutral, un grado de interferencia Cumple esa función y solo se lee correctamente en un cuerpo que aún transmite luz.
Abastecimiento y pedidos
Los pigmentos perlados para plastisol se envían en polvo seco en cantidades mínimas de pedido de 5 kg, en las gamas satinada fina y blanco plateado estándar. Al realizar su consulta, indique la gama de tamaño y el sistema de plastisol de destino: un mismo color se utiliza en varias gamas, y la gama determina la apariencia del pigmento.
Un paquete de muestras personalizado, diseñado específicamente para su aplicación, es la forma habitual de comenzar. Indíquenos la banda de color, la carga con la que trabaja y el espesor de la sección que funde, y el paquete se elaborará en función de estos tres parámetros, en lugar de basarse en una carta de colores. El plazo de entrega y el precio se ajustan a la banda de color y la cantidad, y el presupuesto se elabora según sus especificaciones, no a partir de una lista de existencias.
Contamos con un sistema de gestión de calidad certificado según la norma ISO 9001:2015. Los certificados y la documentación de cumplimiento, que incluyen REACH, RoHS, Halal, Kosher y el registro ante la FDA de EE. UU., se proporcionan bajo solicitud para el grado y el mercado objetivo requeridos.
Antes de especificar, el Catálogo de la serie Kolortek 100 blanco plata establece la línea de base de trabajo y el Tarjetas de colores de pigmento perlado cubre los colores de interferencia y brillo metálico que se encuentran junto a él.
Preguntas frecuentes
¿Puedo teñir señuelos de plástico blando con polvo de mica?
Sí, y es la ruta habitual para obtener un acabado metálico o nacarado. Dos factores determinan el resultado: el tamaño de la banda y el punto de adición. Una banda fina, mezclada con plastisol caliente y transparente, se dispersa y se orienta. Una banda gruesa, vertida en un vertido enfriándose, produce motas y se hunde.
¿Por qué se enturbió mi cebo cuando le añadí más pigmento?
A partir de cierto punto de carga, las escamas ya no pueden alinearse completamente, por lo que la luz que reflejan pierde su dirección preferida. El tono se mantiene, pero el ángulo en el que el cuerpo parece brillante cambia. Primero, realice la prueba de rotación: si aún existe una posición brillante, significa que la carga superó su punto óptimo y la corrección consiste en un ajuste de peso, no en un cambio de proceso.
¿Desaparece el efecto perlado si el cebo se raya?
No ocurre igual que en un señuelo rígido pintado. En un señuelo blando moldeado, las partículas de óxido se extienden por todo el material, por lo que un rasguño deja al descubierto más partículas del mismo tipo. En un señuelo rígido, el efecto se presenta en forma de película, y un rasguño que llega a la imprimación la elimina localmente.
¿Sobrevivirá el pigmento fluorescente a un vertido de plastisol?
El margen es estrecho. Los pigmentos fluorescentes están clasificados para aproximadamente 180 °C, el plastisol se vuelve transparente a alrededor de 177 °C, y eso deja muy poco margen, ninguno en absoluto para un recipiente sobrecalentado. En este punto, se confunden dos términos. Un color fluorescente necesita luz y deja de brillar en el momento en que la luz desaparece. Un pigmento que brilla en la oscuridad almacena energía y continúa emitiendo después de que la luz se haya ido, por lo que un cebo que debe seguir brillando en la oscuridad necesita la segunda química, no la primera. La elección del portador para pigmentos sensibles al calor se establece en nuestra pigmentos fluorescentes para plásticos página.
Solicitar una muestra
Envíanos el rango de tamaño con el que estás trabajando, la carga que se volvió opaca y el grosor de la sección de la pieza. El paquete se basa en estos tres datos, en lugar de una tabla de colores, y las notas de la prueba de rotación se envían de vuelta para que tu próximo vertido sea una comparación en lugar de una estimación inicial. Dinos dónde se volvió pálido el vertido y partiremos de ahí.
Referencias
[1] Maile, FJ; Pfaff, G.; Reynders, P. Pigmentos de efecto: pasado, presente y futuro. Avances en recubrimientos orgánicos, 2005, 54(3), 150–163. DOI: 10.1016/j.porgcoat.2005.07.003
[2] Kettler, WH; Richter, G. Investigación sobre la topología de los pigmentos con efecto plaquetario en recubrimientos de superficies automotrices. Avances en recubrimientos orgánicos, 1997, 31(4), 297–306. DOI: 10.1016/S0300-9440(97)00087-8
[3] Sasayama, T.; Okamoto, H.; Sato, N.; Kawada, J. Simulación numérica de la orientación de partículas en forma de placa en moldeo por inyección. Tecnología de polvos, 2022. DOI: 10.1016/j.powtec.2022.117481
[4] Sung, L.-P.; Nadal, ME; McKnight, ME; Marx, E.; Laurenti, B. Reflectancia óptica de recubrimientos metálicos: efecto de la orientación de las escamas de aluminio. Revista de Tecnología de Recubrimientos, 2002, 74(932). Publicación del NIST: https://www.nist.gov/node/603136
 Español
 English
 Français
 Deutsch
 Русский
 Português