Dejar un mensaje
Si le interesan nuestros productos y desea obtener más información, deje un mensaje aquí y le responderemos lo antes posible.
Pigmento perlado para estampado textil: el proceso de curado determina qué pigmento sobrevive al lavado.
Una mancha nacarada se desvanece mientras que el color plano contiguo permanece. Las escamas reflejan el calor radiante, por lo que esa mancha se secó tarde. Corrija el tiempo de secado, no el pigmento.
Un estampado nacarado que no supera la prueba de lavado suele atribuirse al pigmento. Sin embargo, rara vez es la causa. En los tejidos estampados, el color no reside en la fibra, sino en una película aglutinante curada, que constituye la unión. Una plaqueta de mica no posee una unión química específica con el algodón o el poliéster. Si una muestra se desvanece con el lavado, pero el color plano se mantiene, conviene comparar cómo se curó el pigmento en ambas muestras antes de comparar los polvos.
Una escama nacarada es una fina plaqueta recubierta de dióxido de titanio u óxido de hierro, y este recubrimiento refleja gran parte del calor radiante que emana del secador. Una partícula de pigmento común absorbe calor y lo transmite a la película que la rodea. Una película repleta de escamas, en cambio, devuelve parte de esa energía, por lo que el aglutinante situado directamente debajo y al lado de las plaquetas se extiende por detrás del resto de la impresión. La diferencia de temperatura es pequeña. Sin embargo, las consecuencias no lo son. Un aglutinante parcialmente reticulado sigue pareciendo seco y resiste incluso un arañazo de la uña.
Los fabricantes de tintas metálicas y nacaradas para serigrafía sitúan este problema entre las principales razones por las que las impresiones con brillo se decoloran al lavarlas, y su consejo es siempre el mismo: reducir la velocidad de la cinta, dejar la impresión más tiempo en el horno y mantener la temperatura constante. Aplicar calor adicional para compensar la energía reflejada quema o encoge la tela. El tiempo es la clave.
Una prueba sencilla permite distinguir entre ambos fallos. Imprima una muestra, sumérjala en un ciclo de lavado doméstico y observe el patrón de lo que falta. Un panel que se opaca uniformemente en todo su ancho apunta a un problema en la fuente: el pretratamiento, la pasta o un aglutinante inadecuado para la fibra. La pérdida que sigue a las zonas perladas y deja el color plano intacto indica que esas zonas alcanzaron un curado tardío. La corrección reside en el tiempo de secado y el gramaje de la película, no en una clasificación diferente.
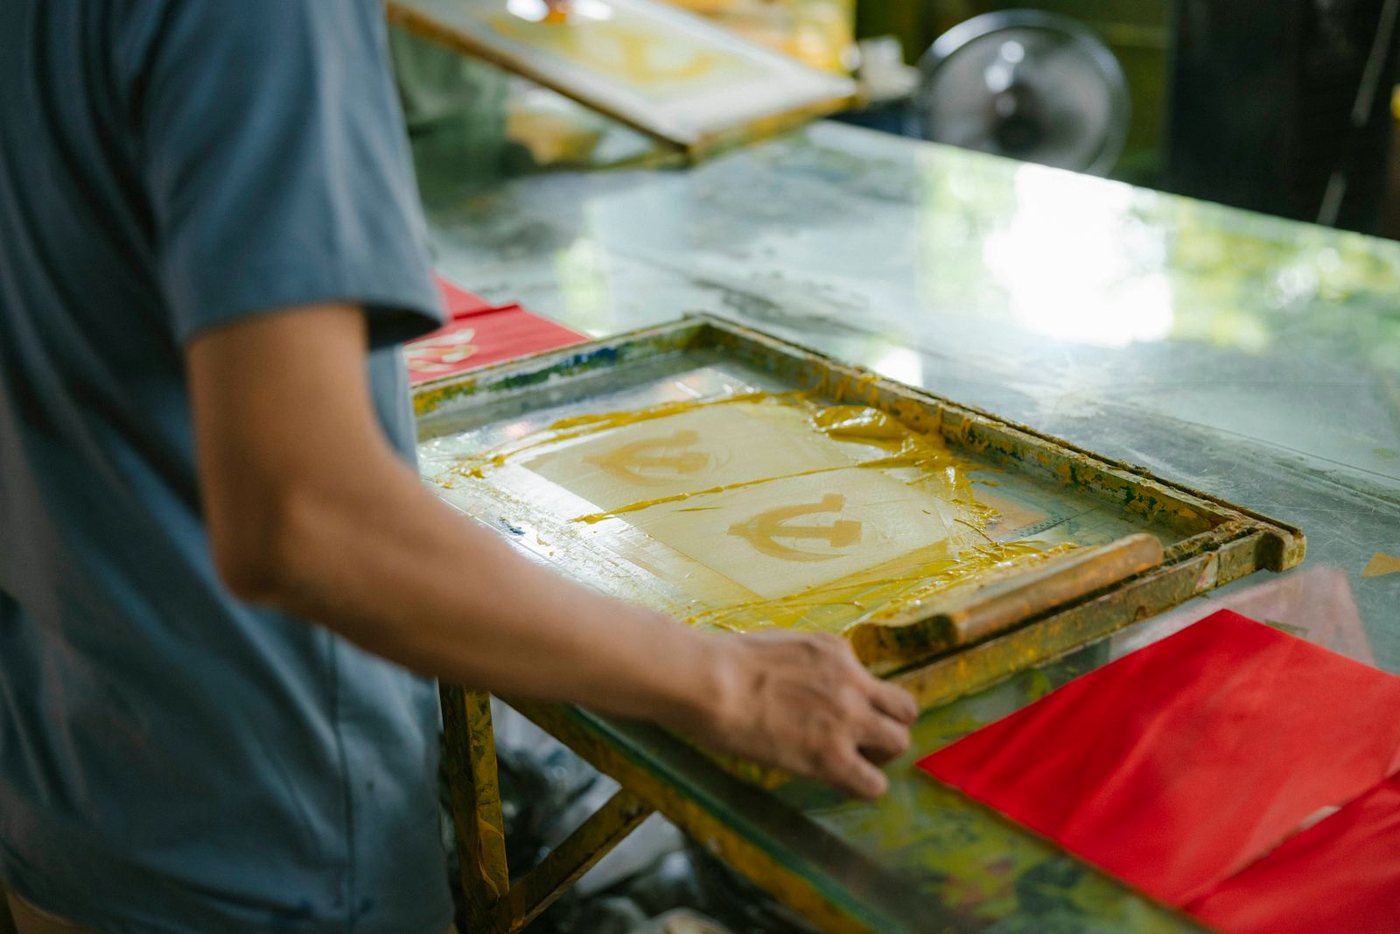
Figura 1 — Pasta sobre la pantalla antes del trazo. Lo que pasa a través de las aberturas lo determina la partícula más grande de la pasta, no el promedio.
Cada restricción en una pasta de perlas queda atrapada en la misma película húmeda, y estas restricciones se repelen entre sí. Las partículas más gruesas brillan más y obstruyen la pantalla. Una película más gruesa sujeta mejor las partículas y endurece la mano. Un secado más rápido acelera el proceso y reduce el tiempo que las plaquetas necesitan para asentarse. Los problemas en esta aplicación suelen surgir cuando se ajusta uno de los tres parámetros de forma aislada, generalmente la carga.
La regla general en la práctica de la impresión textil es la siguiente: la abertura de la pantalla debe ser de 1,5 a 2,5 veces el tamaño de la partícula más grande de la pasta. Una pasta de 5 a 25 µm se combina con aproximadamente 140 hilos por cm; las pastas perladas generalmente tienen una densidad de 30 a 50 hilos por cm. Si la proporción es menor, la pantalla deja de funcionar como abertura y comienza a actuar como filtro. Las partículas finas llegan a la tela, las gruesas se quedan en la malla y el patrón se imprime débil y desigual, aunque la pasta aún retiene bastante pigmento.
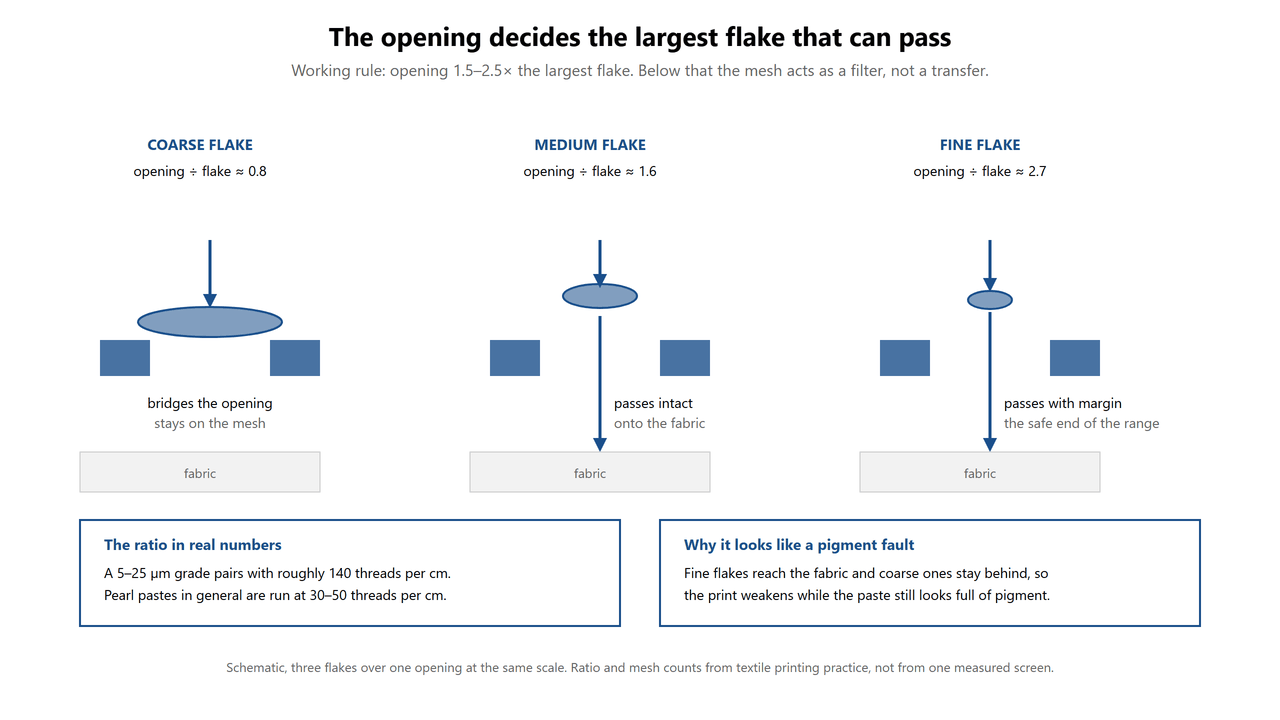
Figura 2 — Una abertura, tres tamaños de láminas. Solo la lámina con una relación de apertura igual o inferior a la de la abertura pasa intacta; la más gruesa atraviesa la malla y se queda atrás.
El sector también funciona en sentido contrario. Un impresor probó cuatro niveles de finura de la misma pasta y registró los resultados: las partículas gruesas ofrecieron el reflejo más brillante, la peor resistencia a la abrasión, la menor solidez del color, la mayor separación en el depósito y la menor transferencia a través de la pantalla. El material más fino solucionó los cuatro problemas y perdió brillo. A partir de cierta finura, el brillo dejó de variar mientras que la solidez del color siguió mejorando. Elija el punto donde la curva se aplana, no el extremo de partículas gruesas.
El efecto perlado no es una propiedad del polvo en sí, sino de las plaquetas paralelas a la superficie que reflejan la luz como un solo plano. Una pasta puede contener suficiente pigmento para cubrir la tela y aun así no mostrar ningún efecto perlado. La explicación habitual en la literatura sobre impresión textil es la velocidad de secado: la película se forma antes de que las partículas terminen de orientarse, por lo que el plano reflectante nunca se forma. Una mayor cantidad de pigmento empeora la situación, ya que comprime las partículas antes de que se asienten.
Lo que permite que las partículas se mantengan en su lugar es la reología, no la dosis. Una pasta que mantiene la viscosidad en la pantalla y se seca desde la superficie hacia abajo permite que las plaquetas giren hasta alinearse con el plano a medida que la película se contrae. Una pasta que evapora su disolvente en el primer metro del secador las mantiene fijas en su posición. Este es el único punto del proceso donde una línea más lenta produce una impresión de mejor calidad con la misma cobertura.
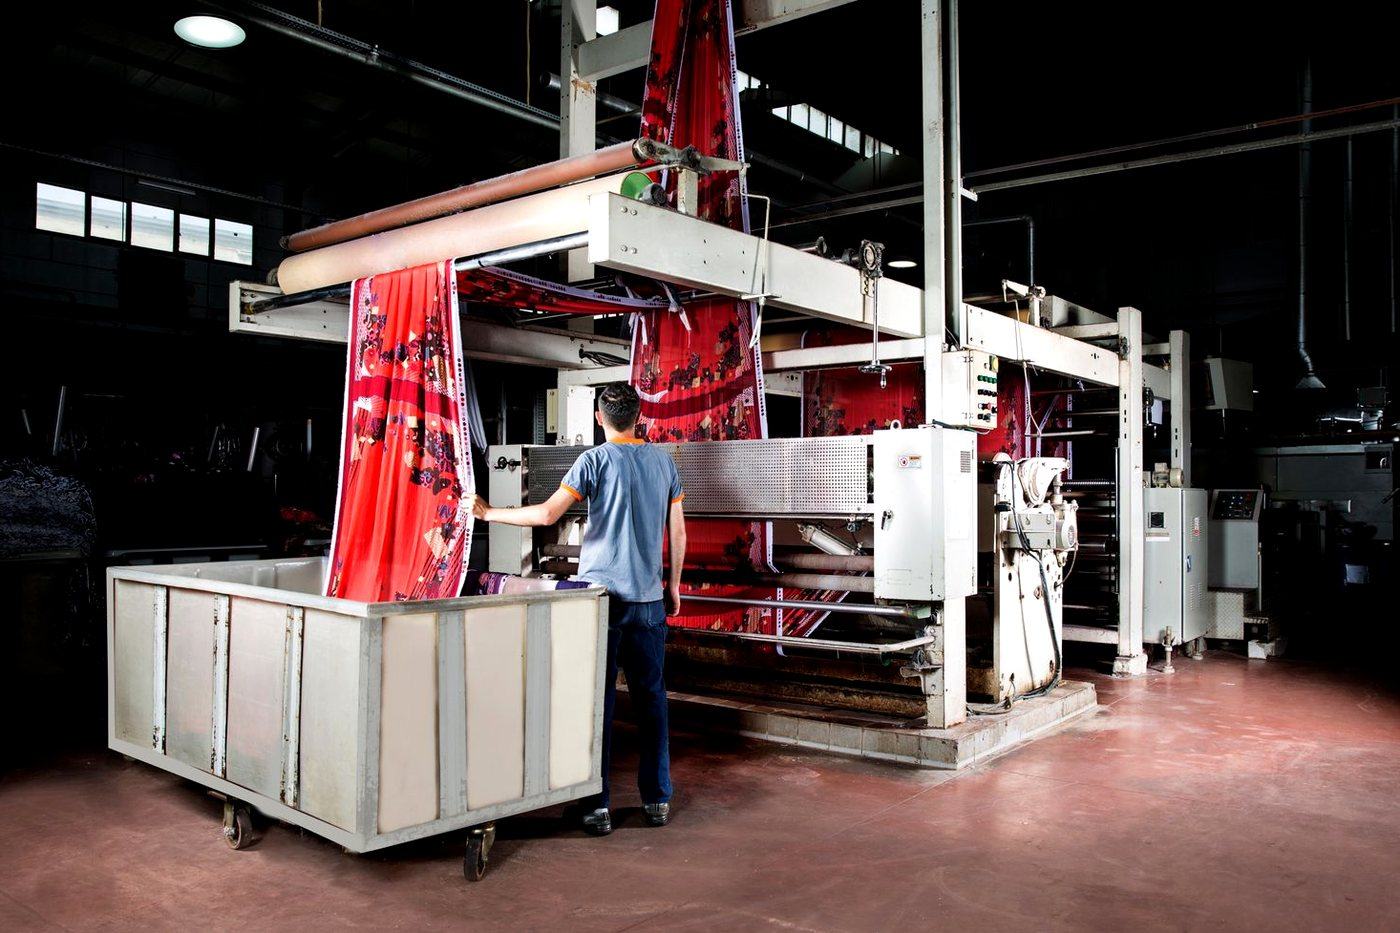
Figura 3 — Tela saliendo de la sección de impresión. La película aún está húmeda en este punto, y los próximos metros determinarán si las escamas se asientan de forma plana.
Un pigmento de efecto no tiene afinidad por la fibra textil, por lo que el aglutinante es el que mantiene la unión. Esto deja un margen estrecho. Un mayor aglutinante mejora la solidez del color, pero perjudica la sensación al tacto. Los impresores informan que un exceso no solo endurece la impresión, sino que también comienza a obstruir la malla a mitad de la tirada. Un menor aglutinante recupera la suavidad al tacto y traslada el problema a la abrasión y el lavado. El pigmento se sitúa entre estos dos límites, y ninguna elección de grado elimina la necesidad de esta técnica.
Figura 4 — Un grano fino de perla en forma de polvo. La banda que se ajusta a una malla de 140 hilos es también la que resiste mejor un ciclo de lavado.
La impresión con pigmentos se seca en dos etapas. El presecado elimina el agua a una temperatura de entre 80 y 100 °C durante uno a tres minutos. Posteriormente, la termofijación reticula el aglutinante a una temperatura de entre 150 y 165 °C durante 90 a 180 segundos. Las formulaciones de pasta de impresión publicadas se encuentran dentro de este rango; una de ellas se seca a una temperatura de entre 140 y 160 °C durante uno a un minuto y medio. Estos valores son típicos para aglutinantes acrílicos y de estireno-acrílico, y la ficha técnica del aglutinante prevalece sobre las especificaciones de cada sistema.
La ventana tiene dos extremos defectuosos, y no son simétricos. Un curado insuficiente deja una película que resiste la manipulación pero falla al lavar. Un curado excesivo destruye la película: una temperatura demasiado alta o un tiempo de exposición prolongado descomponen el aglutinante que debía sujetar el pigmento. Una mancha nacarada ya aparece en la ventana detrás del color plano que la rodea, por lo que la corrección segura siempre es prolongar el tiempo. Nunca intente corregir el déficit con cambios de temperatura.
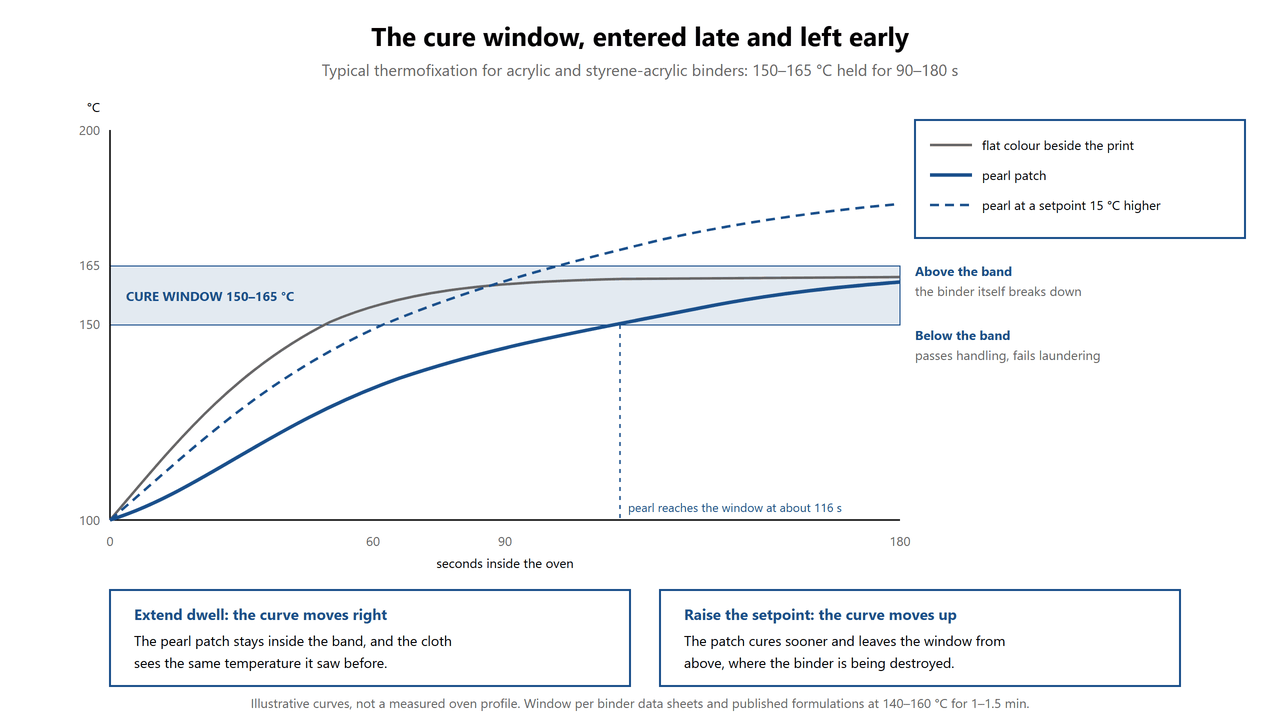
Figura 5 — La misma ventana vista desde ambos lados. Una película nacarada entra en ella más tarde que los colores planos que la rodean, y puede salir antes si se aumenta la temperatura del secador.
La impresión textil no tiene requisitos obligatorios de coloración, a diferencia de algunas aplicaciones reguladas, por lo que no se puede presentar aquí como una obligación de cumplimiento. Lo que existe es un conjunto de restricciones. El Anexo XVII del Reglamento REACH, entrada 43, limita los colorantes azoicos reducibles que podrían liberar una amina aromática incluida en la lista por encima de 30 mg/kg en artículos textiles y de cuero en contacto con la piel. Los pigmentos de efecto a base de mica y vidrio obtienen su color de recubrimientos inorgánicos y no contienen grupos azoicos, por lo que no tienen una estructura que pueda romperse para formar uno. Esto se refiere a una característica estructural ausente, no al resultado de una prueba realizada en su tejido.
El formaldehído es la principal limitación en este proceso, y no proviene del pigmento, sino del agente reticulante del sistema aglutinante. Por este motivo, un artículo con mucha impresión puede presentar niveles más altos que uno sin imprimir. Se han registrado mediciones de formaldehído liberado durante la impresión con pigmentos muy superiores a los límites de OEKO-TEX de 20 mg/kg para artículos de bebé, 75 mg/kg para contacto directo con la piel y 300 mg/kg para capas exteriores. La norma GB 18401 utiliza la misma estructura de tres niveles para el mercado chino. Un proveedor de pigmentos puede ayudarle con la cuestión de las aminas aromáticas, pero no con la del formaldehído.
Los datos sobre metales pesados de nuestros materiales están disponibles bajo petición, y la producción se realiza bajo un sistema de gestión de calidad certificado según la norma ISO 9001:2015. No afirmamos que un pigmento garantice el cumplimiento de la normativa en un tejido. Los tintes, el aglutinante, el reticulante, el pretratamiento y el curado se incluyen en la misma declaración, y ningún componente por sí solo puede ser determinante.
Es importante aclarar tres límites, ya que cada uno surge como una pregunta del cliente. Esto no es teñido: un tinte penetra en la fibra y se adhiere a ella, mientras que un pigmento es una partícula insoluble que permanece en la superficie mediante una película, razón por la cual la solidez al lavado depende del aglutinante. Tampoco se aplica a la fibra extruida por fusión: el hilado se realiza a temperaturas de entre 260 y 290 °C y requiere que el color se disperse dentro del polímero, por lo que un pigmento de efecto no puede penetrar en el filamento, sino solo aplicarse posteriormente sobre el tejido. Y la impresión no es un recubrimiento de superficie completa, donde el compuesto se extiende a lo largo de todo el ancho mediante una cuchilla o un rodillo en lugar de transferirse a través de un patrón.
Figura 6 — Superficie metálica sobre tela tejida. El tejido aún se transparenta a través de la película, y esta debe doblarse con cada pliegue.
Las cifras sobre la carga de perlas en trabajos textiles difieren considerablemente, y la mayor parte de la discrepancia radica en la referencia con la que se compara el porcentaje. Cada cifra que aparece a continuación es correcta dentro de su propio marco de referencia.
| De dónde proviene la figura | Cargando | Porcentaje de qué | Lo que responde |
|---|---|---|---|
| Nuestra propia guía de materiales para la pasta de impresión | 5–20 % | La pasta de impresión terminada, antes de espesarse | ¿Cuánto pigmento se debe pesar en una pasta para lograr una profundidad de efecto determinada? |
| Una formulación publicada de adhesivo para impresión de perlas | 15–25 % + 15–25 % | Cada banda se midió con respecto a la misma base adhesiva, por lo que la pasta contiene entre un 30 y un 50 % de pigmento en total. | Así es como luce una cobertura totalmente metálica cuando se combinan dos tamaños de bandas a propósito. |
| Guía de tinta serigráfica para teñir una tinta perlada | 5–20 % | El color se añadió a una base de perla ya existente. | ¿Hasta qué punto se puede teñir una perla antes de que el color añadido cubra el efecto en lugar de modificarlo? |
| Páginas de especificaciones del proveedor | No se especifica | — | Se proporcionan los tamaños de partícula; no las cargas. La mayoría de los formuladores trabajan en ese vacío. |
Leída en conjunto, la tabla deja claro un punto: el porcentaje de perlas no significa nada sin su denominador, y los denominadores difieren enormemente entre una pasta lista para imprimir y un tinte añadido a una tinta existente. Pregunte cuál le están ofreciendo antes de comparar dos proveedores.
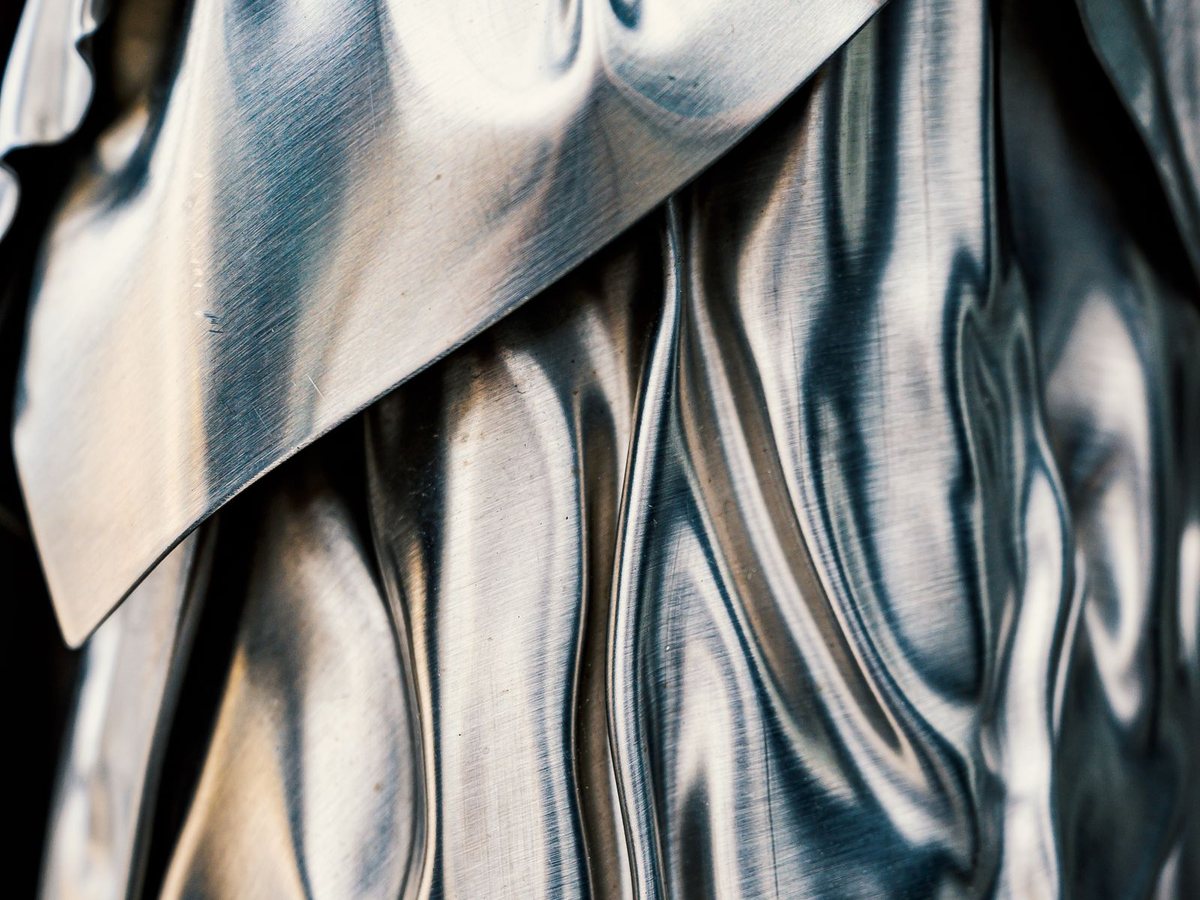
Figura 7 — El mismo efecto en plata. Este tipo de cobertura depende tanto del espesor de la película como de la cantidad de material aplicado.
El material nacarado estándar se envía a partir de 25 kg, con bandas finas, medianas y gruesas disponibles en el mismo color. El blanco plateado es el punto de partida habitual para estampados satinados o metálicos en prendas de vestir y textiles para el hogar. Los colores de interferencia son la segunda opción y se aprecian mejor sobre un fondo oscuro. La igualación de color personalizada se realiza a partir de los mismos 25 kg. Para una primera prueba, un paquete de muestras personalizado, diseñado según su sistema de encolado y la malla que desea utilizar, le proporcionará más información que un catálogo de tonalidades.
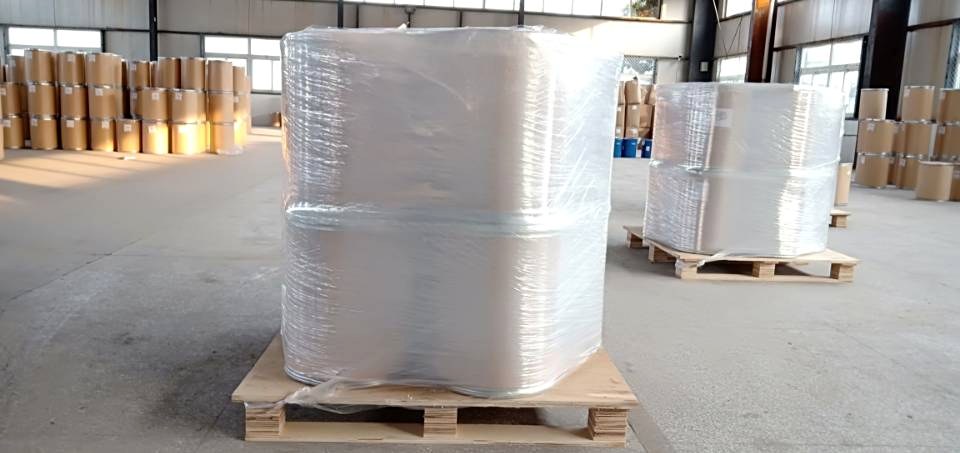
Figura 8 — Tambores de fibra, envueltos en film y paletizados antes de su envío. El tambor de 25 kg es el formato que reciben la mayoría de los clientes del sector textil.
Las ventanas de grado, las superficies tratadas y la gama completa de colores se encuentran en un solo archivo: el Tarjetas de colores de pigmento perlado Cubre la serie estándar. Tres páginas que vale la pena abrir a continuación: perla blanca plateada para el efecto base en estampados de prendas de vestir, polvos de mica iridiscentes y de interferencia para los colores dependientes del ángulo, y otras aplicaciones para los procesos que no tienen una categoría propia.
¿Se puede utilizar un pigmento nacarado para teñir telas?
No. El teñido implica que el color penetre en la fibra. Un pigmento de efecto a base de mica es una plaqueta insoluble de aproximadamente 5 a 100 µm de diámetro, demasiado grande para penetrar en una fibra y sin la química necesaria para adherirse a ella. Se puede imprimir o recubrir sobre la superficie, lo cual es un proceso diferente con un mecanismo de solidez distinto.
¿Se puede convertir en una fibra de perla o en un filamento de perla?
No con estos materiales. El hilado por fusión se realiza a temperaturas de entre 260 y 290 °C y requiere una dispersión submicrométrica dentro del polímero; un pigmento con efecto de plaquetas perdería tanto su estructura como su tamaño. La impresión y el recubrimiento superficial después de la fabricación del tejido son las opciones que funcionan.
Solo las zonas nacaradas se desvanecieron. ¿El problema está en el pigmento?
Por lo general, no. Las escamas reflejan el calor radiante, por lo que esa zona se cura más tarde que la superficie plana contigua y su aglutinante está menos reticulado. Aplique la misma pasta con un tiempo de secado más prolongado antes de cambiar el pigmento. Ese simple cambio resuelve la mayoría de estos casos.
¿Cuánto debo añadir a la pasta?
Primero, ajusta la malla y el peso de la película seca. Luego, aumenta la dosis gradualmente hasta que la tela deje de transparentarse y detente ahí. A partir de ese punto, la impresión se vuelve más densa, el tacto más rígido y la pantalla se obstruye con mayor frecuencia, mientras que el aspecto metálico apenas cambia.
Si el problema de lavado persiste, envíenos cuatro datos: el número de mallas, su programa de curado actual, la familia del aglutinante y la prueba de lavado que aplica su cliente. Estos cuatro datos nos permiten ubicar su caso en uno de los patrones anteriores, y le responderemos con la banda de tamaño y la carga que le corresponden, además de una respuesta clara sobre qué documentos podemos proporcionarle para su mercado. Un paquete de muestras personalizado, diseñado en función de su pasta y la malla que utiliza, le permitirá comprobar el resultado en tela en lugar de en papel. Indíquenos qué malla utiliza y le prepararemos el paquete a medida.
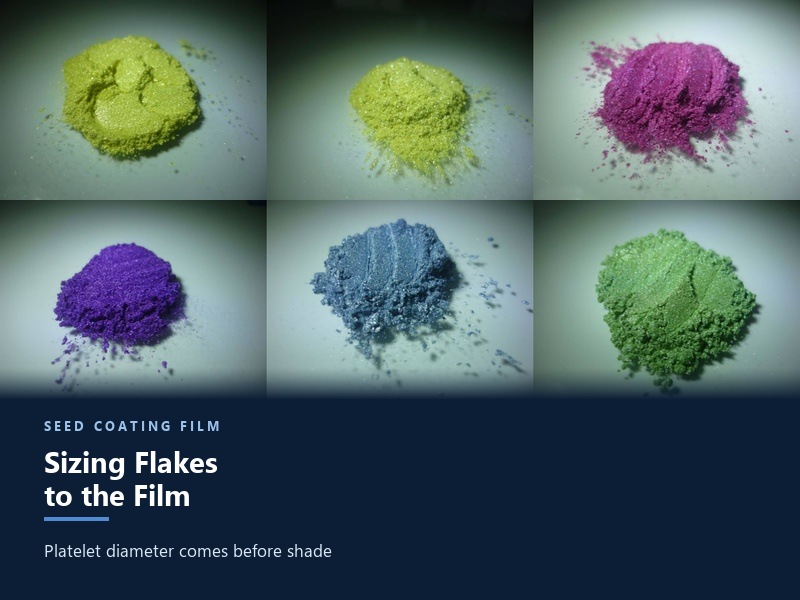
Una película de recubrimiento de semillas se seca a un grosor de 20 a 50 μm, mientras que una plaqueta perlada mide de 10 a 100 μm. El tamaño de la escama en relación con la película determina si el color permanece en la semilla.
LEER MÁS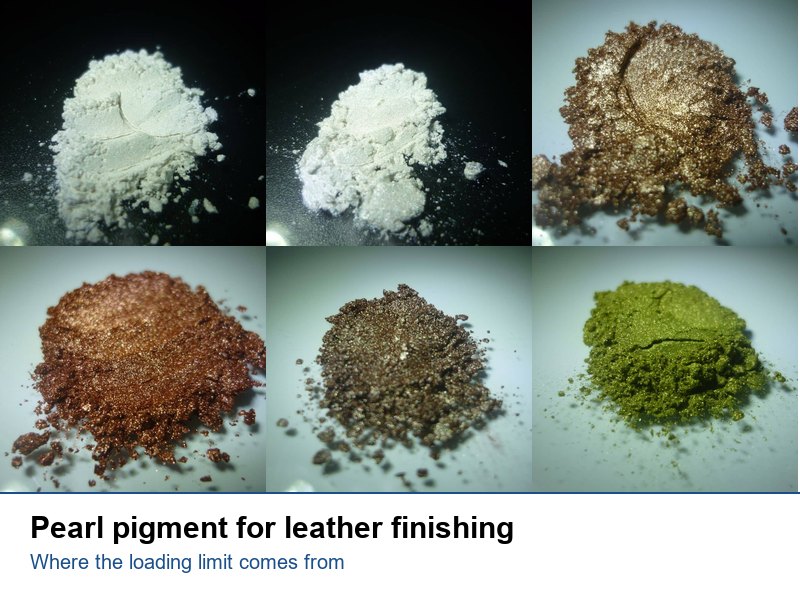
La carga de perlas en el acabado del cuero está limitada por la resina que queda entre las partículas, no por el brillo. Dos líneas, de cuatro a ocho por ciento, y una prueba de 50 000 ciclos.
LEER MÁS
Una mancha nacarada se desvanece mientras que el color plano contiguo permanece. Las escamas reflejan el calor radiante, por lo que esa mancha se secó tarde. Corrija el tiempo de secado, no el pigmento.
LEER MÁS
La mica se hunde en la cera derretida, por lo que el color se deposita donde la llama no puede alcanzarlo. La posición, no la intensidad de la llama, es lo que determina si ese color sobrevive a la combustión.
LEER MÁS
Los pigmentos OVI (Tinta Ópticamente Variable) son la principal solución mayorista de pigmentos de autenticación para la protección de marcas y la impresión de seguridad, ya que producen efectos de cambio de color espectaculares que no se pueden reproducir mediante escaneo, fotocopiado o impresión estándar. En Kolortek, nuestra serie Chromashift ofrece una variación de color verificada en más de 17 combinaciones de cambio, cumpliendo con los rigurosos estándares ópticos y de durabilidad exigidos por las imprentas de seguridad y los propietarios de marcas en todo el mundo. Para los equipos que gestionan pedidos a granel de pigmento OVI, ofrecemos volúmenes flexibles, desde muestras de I+D hasta series de producción comercial completas.
LEER MÁS
La tinta de cambio de color impresa en reverso se encuentra dentro del laminado, no en su superficie. La carga, la profundidad de la celda y un límite de adherencia de 1,5 N/15 mm determinan si el paquete resiste.
LEER MÁS
 Español
 English
 Français
 Deutsch
 Русский
 Português