Dejar un mensaje
Si le interesan nuestros productos y desea obtener más información, deje un mensaje aquí y le responderemos lo antes posible.
Pigmentos de cambio de color para tintas de impresión: elección de imprimación y riesgo de deslaminación
La tinta de cambio de color impresa en reverso se encuentra dentro del laminado, no en su superficie. La carga, la profundidad de la celda y un límite de adherencia de 1,5 N/15 mm determinan si el paquete resiste.
Una tinta de cambio de color impresa en reverso se encuentra dentro de un laminado, no sobre él. El pigmento se dispersa aproximadamente al 20 % en una tinta solvente, se imprime en celdas grabadas a una profundidad de 45 a 70 μm y luego se sella con un adhesivo y una película selladora. Una vez sellado, el factor que determina la durabilidad del paquete no es la adhesión a la película, sino la resistencia de la unión: superior a 1,5 N/15 mm.
La impresión inversa invierte el orden habitual. La tinta se aplica primero en la cara interna de la película exterior, y todo lo demás se construye detrás: primero el adhesivo y luego la capa de sellado que quedará en contacto con el producto. Por lo tanto, la imagen impresa se lee a través de la película exterior, desde el exterior hacia el interior.
Esa disposición modifica la función que se le exige a un pigmento de cambio de color. En una impresión superficial, la capa de tinta es la superficie de desgaste y la adhesión al sustrato es el punto débil. En una impresión inversa, la película protege la tinta y la interfaz que falla se encuentra en algún punto dentro de la estructura tipo sándwich.
De ello se derivan tres consecuencias, cada una con un valor distinto. La película absorbe la abrasión y el desgaste, por lo que la dureza de la tinta importa menos de lo esperado. El color que percibe el comprador se filtra mediante la película, por lo que la opacidad y el grosor de la misma se encuentran en el camino óptico. Y la capa que puede desprenderse no es solo la interfaz entre la tinta y la película, sino todas las interfaces de la pila.
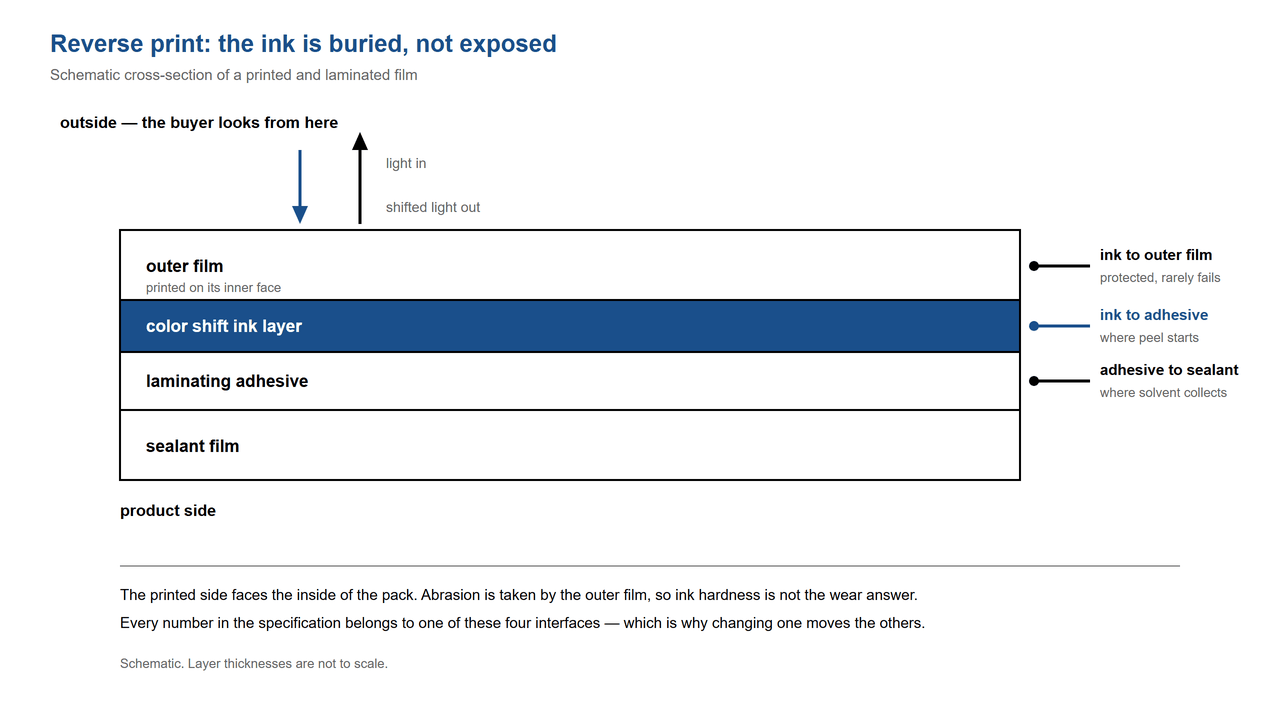
Sección transversal de un laminado impreso al revés. La capa de tinta que cambia de color queda oculta entre la película exterior y el adhesivo de laminación, por lo que el espectador percibe el efecto a través de la película.
Este sistema de tinta está documentado para la impresión en huecograbado sobre película de nailon, con una velocidad de prensa de 60 a 150 m/min y una temperatura ambiente de entre 18 °C y 30 °C. El nailon no es una opción neutral. Absorbe el disolvente de forma diferente a una poliolefina y se estira, por lo que el registro y el secado se comportan de manera particular.
La viscosidad es el parámetro clave: entre 40 y 60 segundos en una copa Zahn 2 a 23 ± 1 °C. Por debajo de este valor, la tinta se corre y las celdas se vacían de forma irregular. Por encima, la tinta no se desprende del grabado de forma limpia, lo que se manifiesta primero como un moteado de color y, posteriormente, como una película espesa de secado lento.
La temperatura es importante porque modifica la viscosidad sin que nadie toque la fórmula. Un taller a 15 °C y otro a 32 °C utilizan dos tintas diferentes del mismo tambor, por lo que nuestra hoja de instrucciones incluye una banda para la temperatura ambiente en lugar de solo para la tinta.
Si su estructura no es de nailon, el punto de partida sigue siendo válido, pero los números no se transfieren. Considere las bandas aquí como la referencia para este sistema documentado y confírmelas en su propia prensa antes de realizar una tirada. Página de aplicaciones de impresión abarca los procesos circundantes.
Tres parámetros determinan el resultado, y el orden es importante porque cada uno condiciona al siguiente. La carga determina la cantidad de pigmento disponible para su transporte. La mezcla de disolventes determina cómo se mueve ese pigmento y la velocidad de secado de la película. El secador determina si queda algún residuo.
En la impresión por huecograbado, la adición documentada de pigmento en la tinta final ronda el 20%, junto con una resina sintética, disolventes orgánicos y aditivos. Esta cifra es elevada para los estándares de los colorantes comunes, y lo es porque el efecto de cambio de color se logra mediante plaquetas planas que contribuyen con una estrecha banda de luz reflejada.
Se especifican tres mezclas, cada una asociada a una banda de velocidad. Las proporciones se expresan en partes por peso, y el componente de éter es el que ralentiza la evaporación cuando la prensa funciona a una velocidad lo suficientemente baja como para que un disolvente rápido se extienda en la celda.
Tenga en cuenta la discrepancia en el documento original, ya que es importante al planificar una prueba. El alcance de la aplicación indica un rango de 60 a 150 m/min, mientras que la tabla de mezcla abarca de 60 a 200 m/min y un párrafo posterior menciona hasta 250 m/min. Presentamos los tres valores tal como se publicaron, en lugar de promediarlos, y consideramos cualquier valor fuera del rango de 60 a 150 m/min como un caso para una prueba de impresión.
El secado se especifica entre 60 y 100 °C. La temperatura mínima no se ha establecido para proteger el pigmento, que es inorgánico y no se ve afectado a estas temperaturas, sino porque la película y el adhesivo subyacente tienen sus propios límites, y porque una película que se seca demasiado rápido puede atrapar el disolvente bajo la superficie.
El disolvente que queda en la tinta no se evapora simplemente a temperatura ambiente. Migra al adhesivo durante la laminación y el curado, donde debilita la unión y produce las burbujas y el desprendimiento gradual que suelen atribuirse al proveedor del adhesivo.
El valor aceptable para este sistema de tinta es una resistencia de unión superior a 1,5 N/15 mm, medida según la norma GB 8808. Esta es una propiedad del laminado, no de la tinta, y es el valor que con mayor frecuencia se pasa por alto porque el color parecía correcto en la bobina.
Cuatro factores reducen esa cifra, y solo uno de ellos tiene que ver con el pigmento en sí. Los otros tres son decisiones de proceso tomadas en la imprenta, por lo que un cambio de operario puede modificar la fuerza de adhesión sin alterar la formulación.
| Dónde empieza | Lo que ves | Qué comprobar | ¿Quién lo cambia? |
|---|---|---|---|
| La película de tinta es demasiado gruesa | El despegue es limpio pero débil solo en el área impresa. | Profundidad celular en la banda de 45–70 μm; carga de pigmento superior al 20 %. | Grabador, fabricante de tinta |
| Disolvente residual | Burbujas o neblina que se desarrollan después de la laminación, no en el momento de la misma. | Secador entre 60 y 100 °C; velocidad de prensado contraria a la mezcla utilizada. | Operador de prensa |
| Tinta seca y contaminación | Puntos aislados sin ningún tipo de unión | La segunda corrida se filtró a 100 mallas y se agitó a 1000 rpm o menos. | Operador de prensa |
| Tinta mezclada con otra tinta | Conexión irregular y viaje monótono a lo largo de todo el recorrido. | Las líneas y los tambores se mantuvieron separados; nada se mezcló. | Fabricante de tinta, operador de imprenta |
La capa de anclaje es un tema aparte, y no depende del pigmento. Su necesidad depende de la energía superficial de la película tras el tratamiento y del sistema adhesivo, por lo que la decisión recae en el convertidor y el proveedor del adhesivo. Lo que el pigmento modifica es la cohesión de la capa de tinta, por lo que la carga y el espesor de la película son factores primordiales.
La profundidad de grabado especificada para esta tinta es de 45 a 70 μm. Este rango indica el volumen: determina la cantidad de tinta húmeda que sale de la celda en cada impresión y, por lo tanto, la cantidad de pigmento que se deposita en la película. Añadir pigmento al tambor y aumentar la profundidad de la celda no son acciones intercambiables.
Las plaquetas necesitan espacio para asentarse. En una película demasiado delgada para la calidad requerida, llegan en ángulos aleatorios, y estos ángulos aleatorios anulan el efecto deseado. En una película demasiado gruesa, se asientan más planas y la lectura es mejor, pero la capa que mantiene unido el laminado ahora está compuesta principalmente de pigmento.
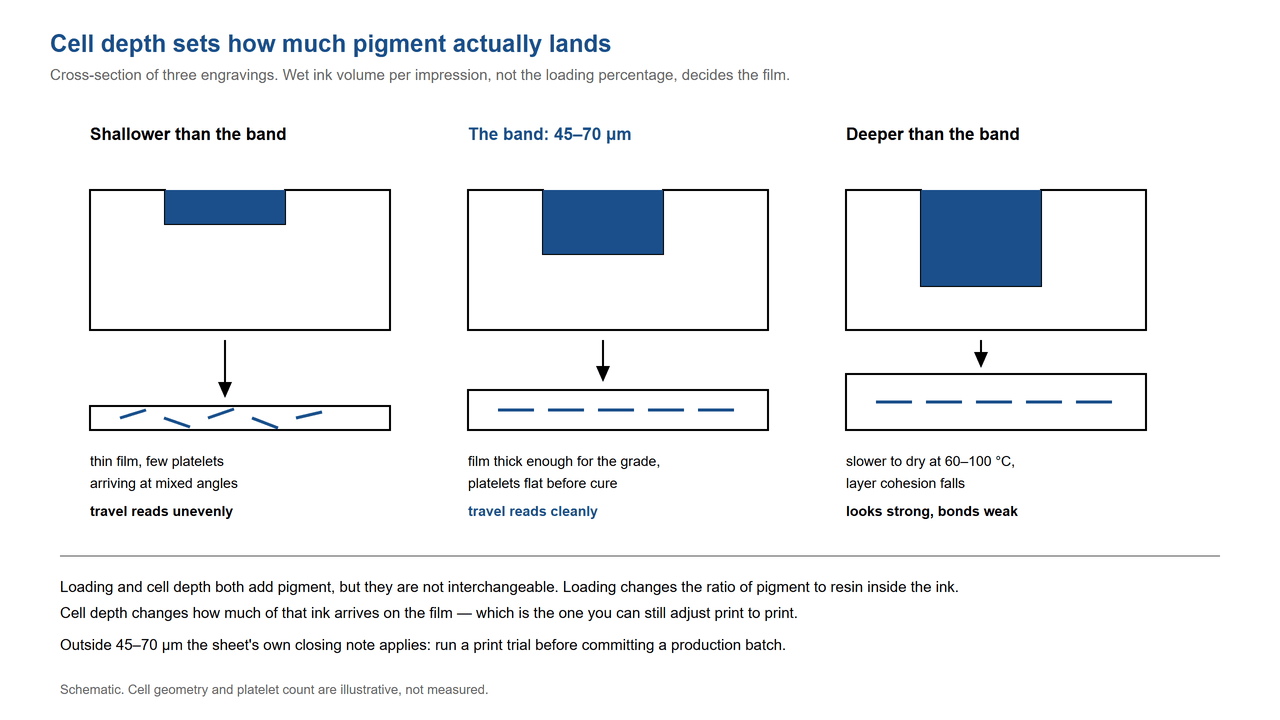
Comparación esquemática del grabado superficial, especificado y profundo. El volumen de tinta húmeda por impresión determina la cantidad de pigmento que se transfiere y el espacio que tienen las plaquetas para permanecer planas.
Las celdas profundas y el pigmento denso crean un segundo problema que no tiene nada que ver con la óptica: la tinta se asienta. Este pigmento es más pesado que la solución de resina que lo rodea, por lo que un tambor que permanece en reposo durante una hora ya no contiene la tinta aprobada. Agite antes de usar y, en una segunda impresión, agite a 1000 rpm o menos y páselo por un paño de malla 100.
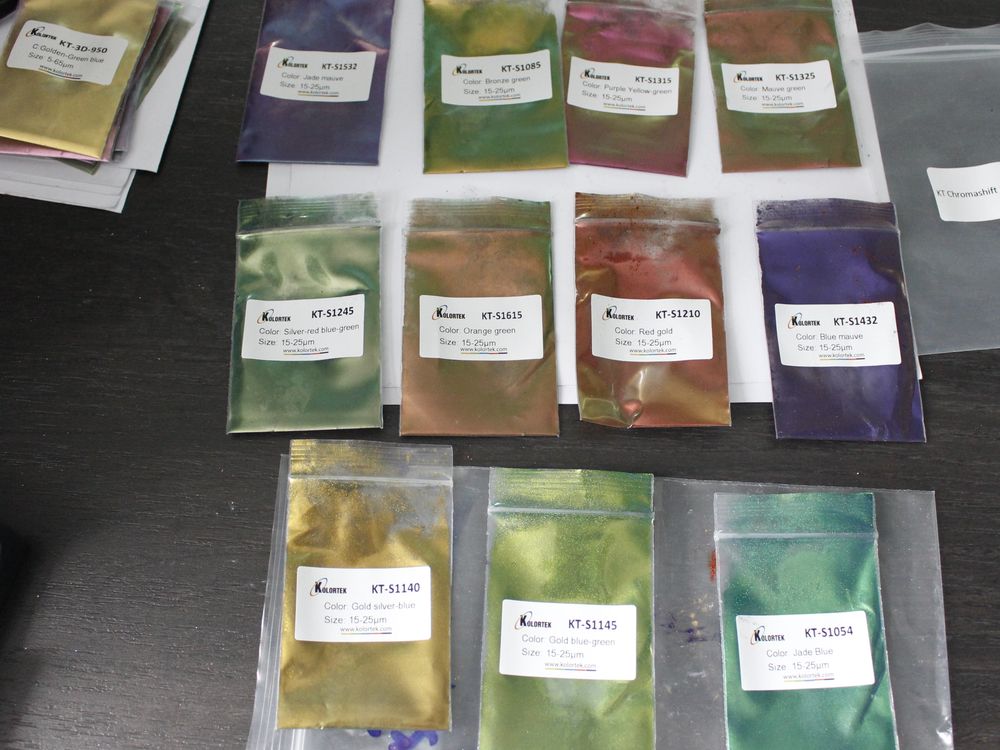
Los grados en sí tienen forma de escamas, y el catálogo describe su tamaño como escamas grandes irregulares en lugar de dar una cifra en micras. En la práctica, eso significa que la correspondencia entre el grado y la profundidad de la celda es una cuestión de prueba y error, no una consulta en una tabla. rango de pigmentos ópticamente variable Enumera lo que está disponible para probar.
Nuestra hoja de instrucciones recomienda una base oscura debajo de la tinta: rojo intenso, azul intenso, verde intenso, marrón y, sobre todo, negro. Esto no es una recomendación de estilo. El color de interferencia se percibe al contrastar con lo que se refleja detrás de las partículas, y una base oscura absorbe la luz que, de otro modo, difuminaría el efecto.
Cuando el diseño requiere una base clara, el cambio no desaparece, sino que se atenúa. La solución documentada consiste en aumentar la concentración de pigmento, lo que nos lleva de nuevo al dilema entre el grosor de la película y la fuerza de adhesión mencionado anteriormente. Considere la base clara como un costo, no como una opción.
Para trabajos de líneas finas, nuestra hoja de aplicación proporciona límites medibles, lo cual es inusual y vale la pena tenerlo en cuenta: ancho de línea superior a 0,15 mm, espaciado superior a 0,2 mm y un ángulo de cruce generalmente superior a 30°. Cuantas menos intersecciones, mejor. Por debajo de estos valores, las líneas son más estrechas que las plaquetas que las leen, y el efecto se pierde en los bordes.
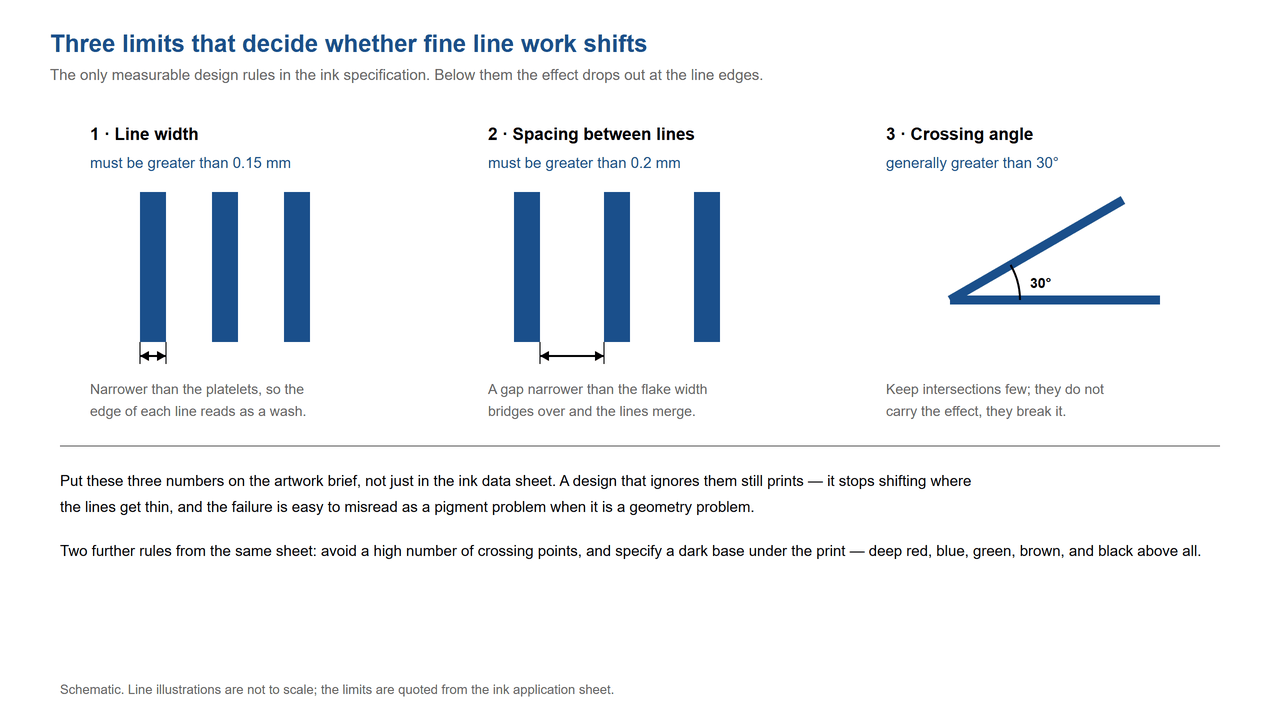
Límites medibles para diseños de líneas finas: ancho mínimo de línea 0,15 mm, espaciado mínimo 0,2 mm, ángulo de cruce generalmente superior a 30 grados.
La mayoría de los desacuerdos sobre laminados con cambio de color surgen cuando la gente discute sobre un número que nunca les correspondió establecer. Dividir la lista desde el principio acorta considerablemente la conversación y hace que un intento fallido sea más comprensible que algo personal.
La profundidad de celda corresponde al grabador y al proveedor de la plancha. La viscosidad, la mezcla de disolventes y la carga de pigmento corresponden al fabricante de la tinta. La resistencia de la unión y el sistema adhesivo corresponden al convertidor y al proveedor del adhesivo, medidos según la norma GB 8808 con respecto a un valor objetivo que ellos mismos establecen. Nosotros respondemos por el pigmento: su rango de carga, su comportamiento de dispersión y su lectura a un determinado espesor de película.
Esa división también explica por qué la hoja finaliza con una nota que indica que cada cliente debe realizar pruebas con sus propios parámetros. No se trata de una cláusula de exención de responsabilidad añadida a una especificación, sino de una descripción precisa de la responsabilidad en un proceso entre cuatro partes.
Un límite que conviene aclarar: esta página trata sobre laminados para embalaje. Los documentos de seguridad utilizan la misma familia de pigmentos para un propósito diferente, y ese trabajo se trata en la página siguiente. Página de aplicaciones de impresión de seguridad en vez de aquí.
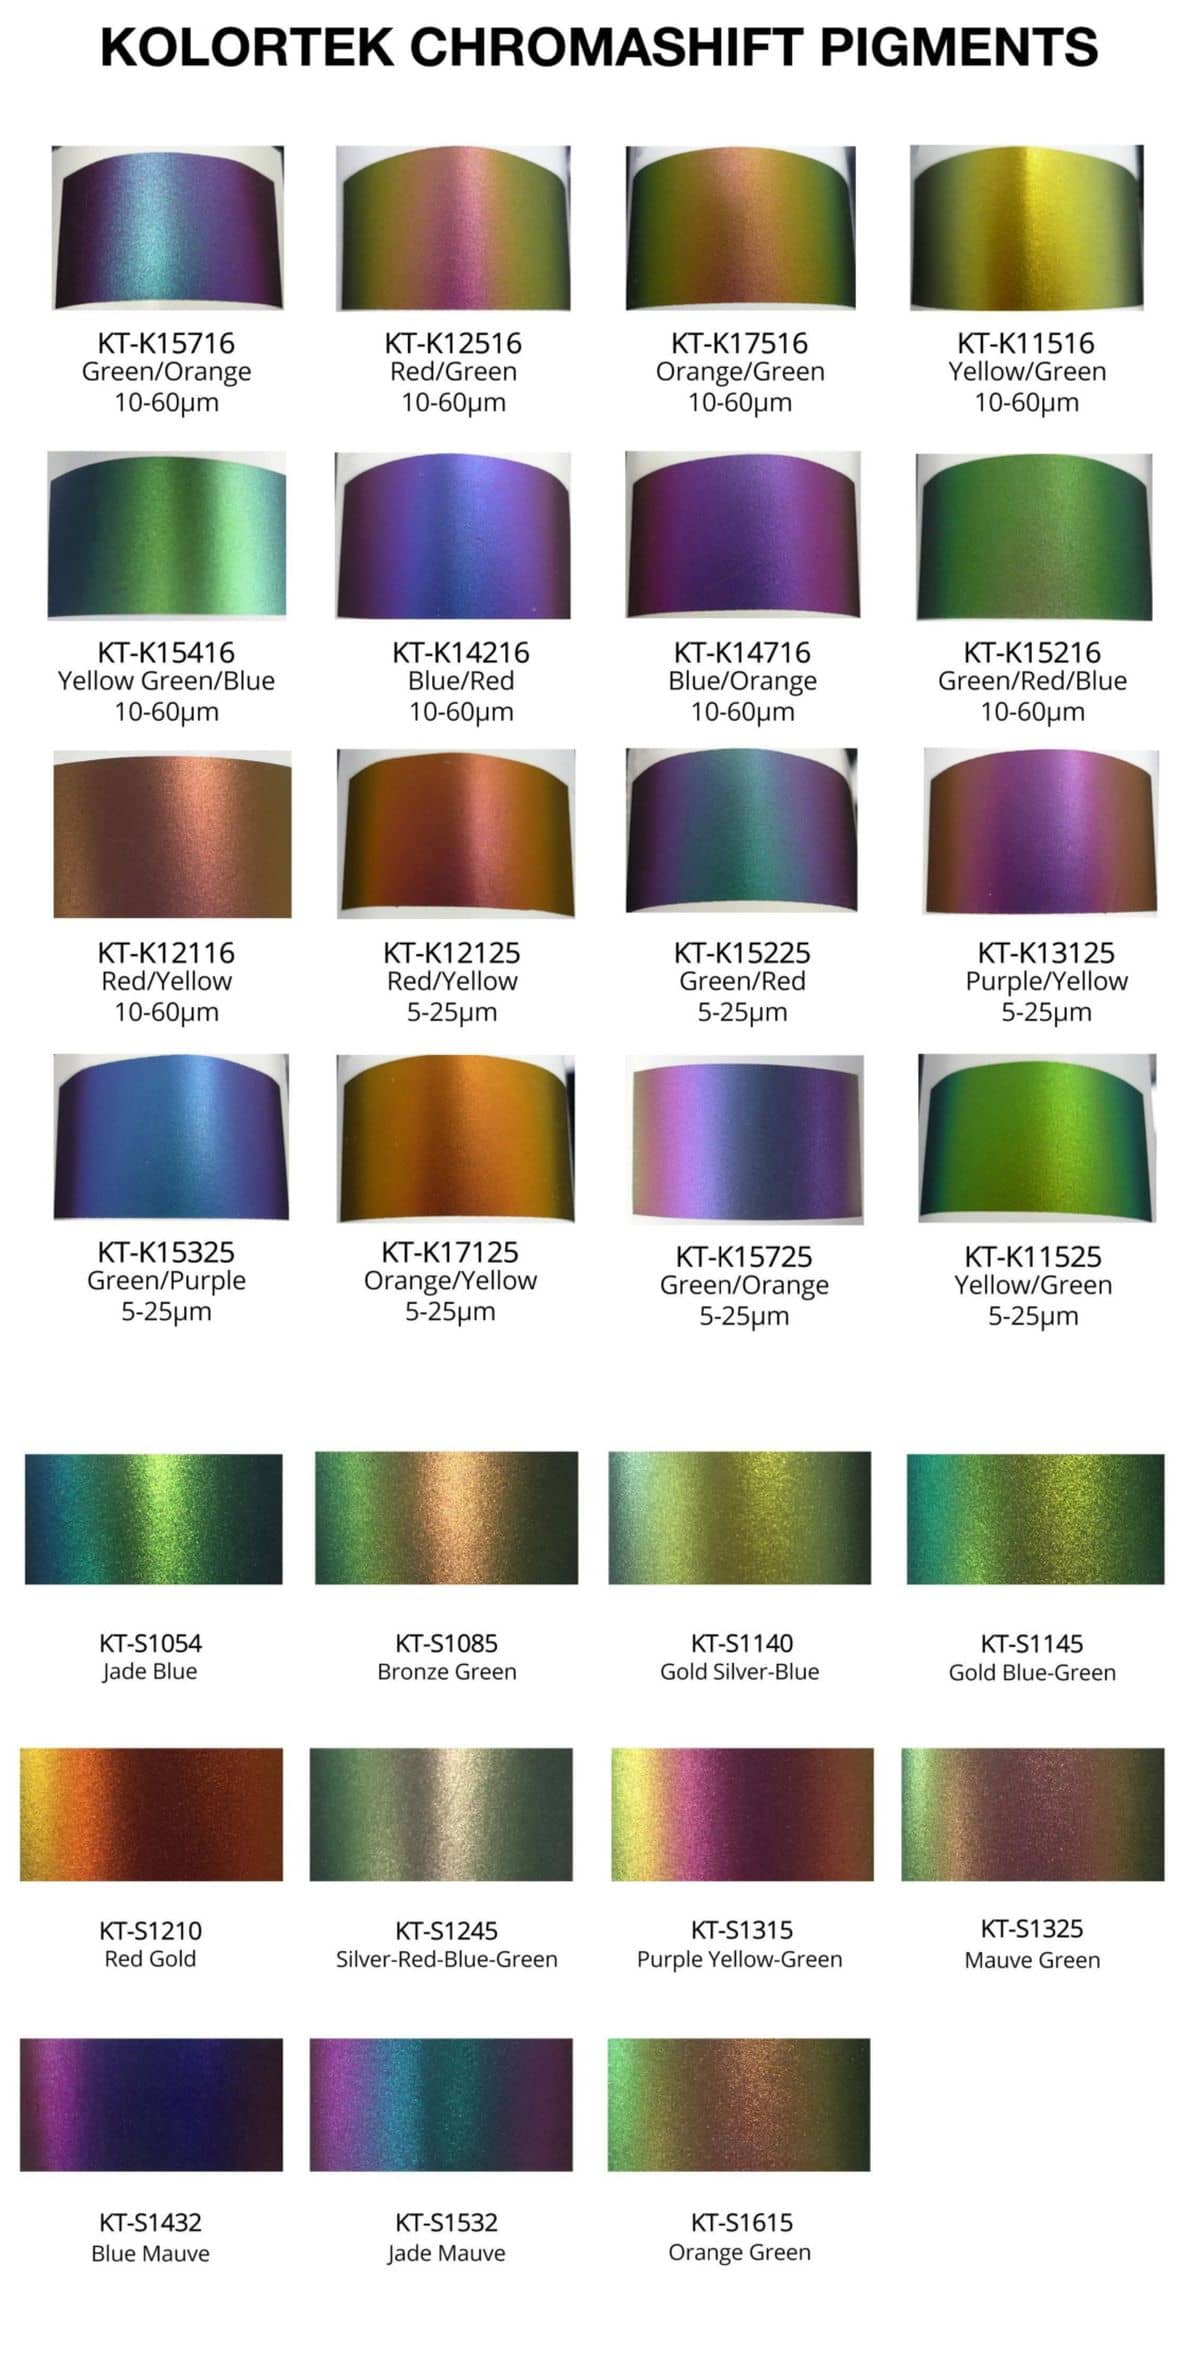
Pigmentos Chromashift de Kolortek
Ahora lo está leyendo a través de la película exterior, y detrás de ella se encuentran el adhesivo y la capa de sellado. La neblina de la película dispersa parte de la luz reflejada, y un adhesivo o sellador de color claro refleja la luz de banda ancha a través de las escamas. Compare la estructura laminada, no el rollo, con su muestra aprobada.
Sí, es posible, pero el resultado será un desplazamiento tenue en lugar de uno intenso. La solución documentada para una base ligera es un mayor contenido de pigmento, que espesa la capa de tinta y aumenta la fuerza de adhesión. Decida cuál de las dos opciones prefiere antes de grabar la plancha, no después.
Las células más profundas transfieren más tinta, lo que permite que las plaquetas se aplanen mejor, pero la banda especificada de 45 a 70 μm tiene una razón de ser. Más allá de este rango, la película tarda más en secarse y la cohesión de la capa disminuye. Esta banda representa el rango de trabajo, no un punto de partida para superar.
Se proporcionan datos técnicos y documentación de seguridad, y Kolortek cuenta con la certificación ISO 9001; otros certificados se suministran bajo solicitud. El cumplimiento de los requisitos de contacto con alimentos o migración de un envase final depende de su tinta, adhesivo y cadena de cumplimiento, y nosotros no certificamos el laminado final.
Los datos útiles son la estructura de la película, la profundidad de grabado prevista, el color base de la tinta y el grado de unión que haya configurado el convertidor. Con estos cuatro datos, podemos indicarle qué grado probar y qué resultados esperar, en lugar de enviar una muestra sin más.
Se puede crear un paquete de muestras personalizado según su aplicación a petición. Para obtener la lista completa de grados ópticamente variables y sus formas disponibles, tome el Catálogo de la colección Chromashift.
Una mancha nacarada se desvanece mientras que el color plano contiguo permanece. Las escamas reflejan el calor radiante, por lo que esa mancha se secó tarde. Corrija el tiempo de secado, no el pigmento.
LEER MÁS
Los pigmentos OVI (Tinta Ópticamente Variable) son la principal solución mayorista de pigmentos de autenticación para la protección de marcas y la impresión de seguridad, ya que producen efectos de cambio de color espectaculares que no se pueden reproducir mediante escaneo, fotocopiado o impresión estándar. En Kolortek, nuestra serie Chromashift ofrece una variación de color verificada en más de 17 combinaciones de cambio, cumpliendo con los rigurosos estándares ópticos y de durabilidad exigidos por las imprentas de seguridad y los propietarios de marcas en todo el mundo. Para los equipos que gestionan pedidos a granel de pigmento OVI, ofrecemos volúmenes flexibles, desde muestras de I+D hasta series de producción comercial completas.
LEER MÁS
La tinta de cambio de color impresa en reverso se encuentra dentro del laminado, no en su superficie. La carga, la profundidad de la celda y un límite de adherencia de 1,5 N/15 mm determinan si el paquete resiste.
LEER MÁS
 Español
 English
 Français
 Deutsch
 Русский
 Português