Dejar un mensaje
Si le interesan nuestros productos y desea obtener más información, deje un mensaje aquí y le responderemos lo antes posible.
Pigmentos fluorescentes para plásticos: la elección del soporte determina el límite de temperatura.
Los pigmentos fluorescentes para plásticos tienen un límite de temperatura de 180 °C, determinado por el portador del pigmento, no por la máquina. La vida útil varía según el polímero base.
El límite de temperatura de una pieza moldeada fluorescente no reside en la máquina de moldeo por inyección, sino en el pigmento en polvo. Cada pigmento fluorescente es un colorante orgánico disuelto en una resina transparente y finamente molido, de modo que cada partícula contiene su propio portador. Este portador se degrada por encima de los 180 °C, y el color desaparece con él. El polímero en el que se introduce el pigmento es otro factor, y determina algo distinto: cuánto tiempo conserva la pieza ese color.
Conclusiones clave
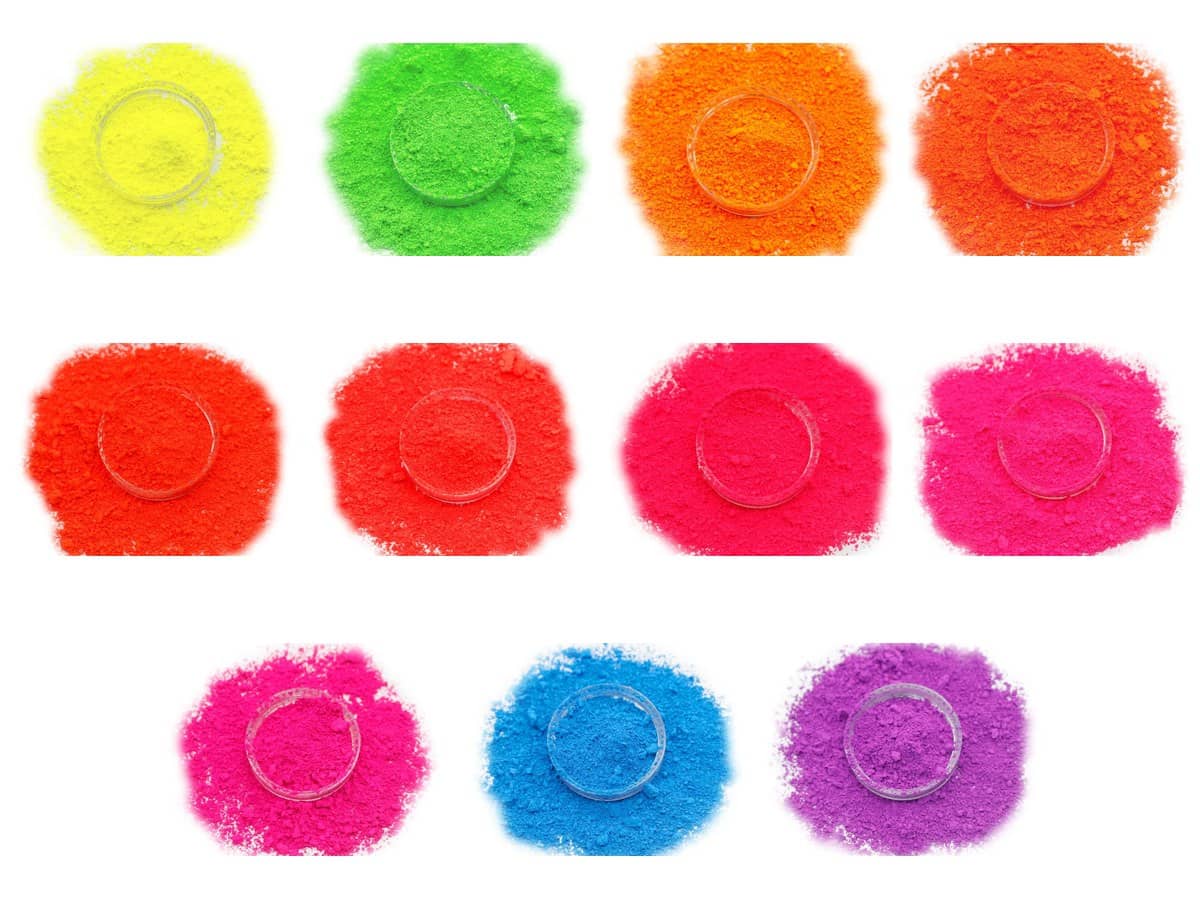
Polvo FDS suelto sobre una tarjeta blanca. El tono del polvo no es un color uniforme: el color del producto moldeado depende del polímero, la carga y la capa base subyacente.
La mayoría de los compradores comienzan preguntando cuánto polvo agregar. La pregunta que determina si el proyecto funciona es qué tan caliente funciona la pieza. Una pieza fluorescente que alcanza una temperatura superior a la del techo presenta una falla de color que no requiere ajustes posteriores ni reparaciones, y el límite no reside en su máquina.
Una partícula de pigmento fluorescente es un compuesto. El tinte orgánico se disuelve en una resina transparente, se cura y luego se muele hasta convertirlo en polvo. El tinte nunca se encuentra suelto en el compuesto, sino que está integrado en la resina. Por lo tanto, la resistencia a 180 °C es una propiedad de la partícula que adquirió y se mantiene constante independientemente de si el plástico circundante es PVC o polipropileno.
Por encima del techo, el tinte se degrada térmicamente, y dos cosas suceden a la vez: el color se desvanece y la fluorescencia disminuye. No se trata de un ligero cambio a amarillo que se pueda corregir. El tinte en sí se degrada.
La segunda parte, que resulta contraintuitiva, es que la carga no soluciona el problema. El límite de degradación es una propiedad del material, no de la concentración, por lo que añadir menos no aporta margen de seguridad. Tampoco existe un grado de temperatura superior al que se pueda recurrir. Si el proceso debe superar el límite, hay que cambiar el proceso o la aplicación; la receta no es el lugar adecuado para buscar la solución.
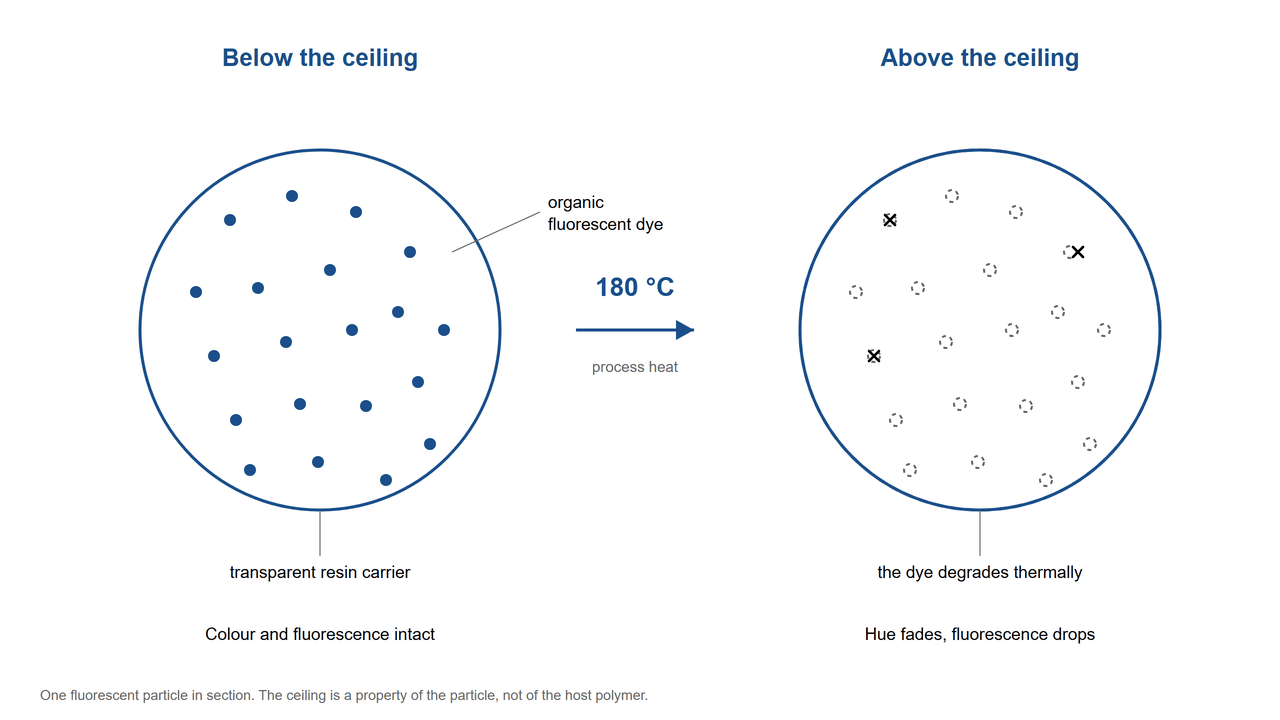
Una partícula fluorescente en sección: moléculas de tinte contenidas en un soporte de resina transparente, con la ruta de fallo por encima de 180 °C marcada en la parte superior derecha.
Una vez superado el umbral de temperatura, un segundo umbral determina el resto: el polímero base. El mismo polvo, mezclado en diferentes sistemas, ofrece una vida útil notablemente distinta. Este orden se basa en datos publicados por la industria, no en nuestros propios ensayos.
La secuencia publicada va desde el PVC en un extremo hasta el PUR aromático en el otro: PVC, cPP transparente, PC o ABS, PUR alifático, acrílico, poliolefina, alquídico, PUR aromático. Léala como un orden, no como una escala. Las posiciones indican qué sistema dura más que cuál; no contienen valores que se puedan convertir.
La química estándar de polímeros explica este orden. Tres fuerzas influyen en el colorante: la cantidad de radiación UV de onda corta que deja pasar el polímero, la cantidad de oxígeno que deja pasar y si su propia fotooxidación genera radicales que atacan el colorante. El PVC ocupa el primer lugar porque es casi opaco a la radiación UV de onda corta y resiste el oxígeno, no porque sea un material más fino. La poliolefina se sitúa cerca del final de la lista porque deja pasar la radiación UV y se oxida fácilmente.
Mantenga separados los dos portadores. El portador dentro del pigmento determina el límite de temperatura. El polímero con el que se mezcla determina la vida útil. Los equipos que combinan ambas cuestiones concluyen que el pigmento fluorescente no funciona en plásticos, cuando en realidad lo que midieron fue un solo colorante en un solo sistema con un solo espesor de pared.
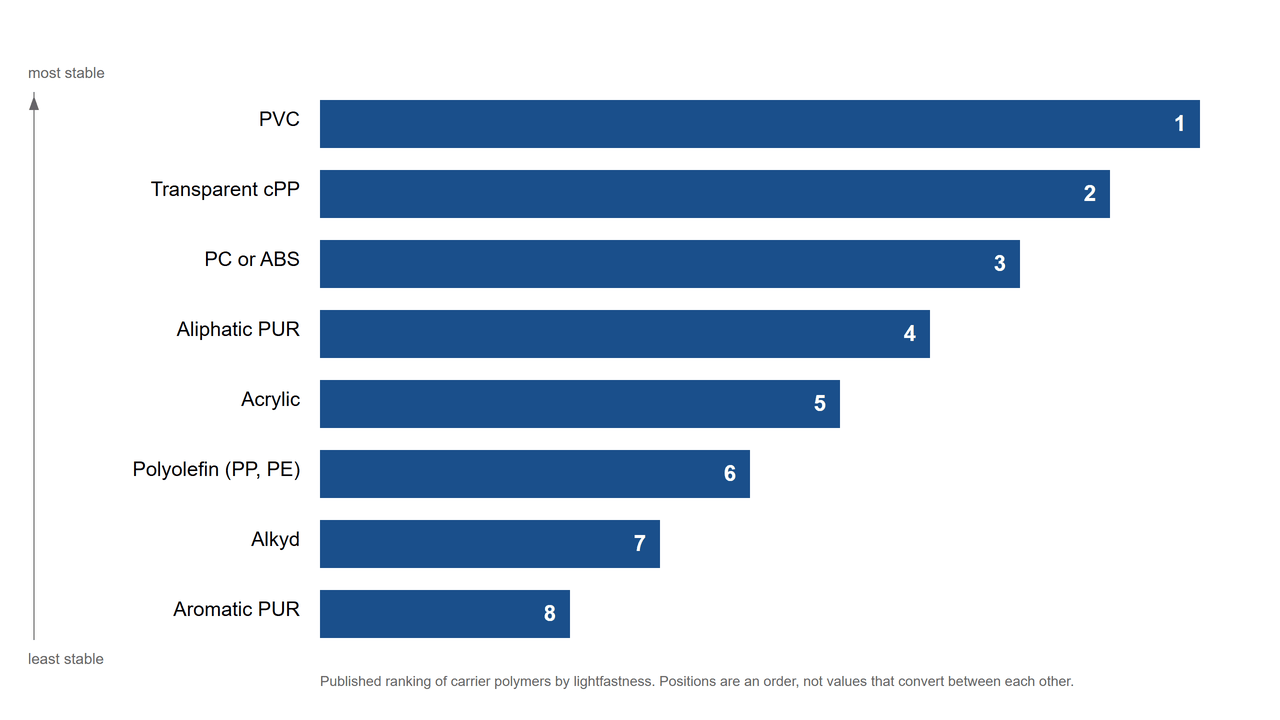
Clasificación publicada de polímeros portadores según su resistencia a la luz, ocho posiciones, siendo la más resistente la que se encuentra en la parte superior.
La tabla que aparece a continuación detalla los ocho sistemas. No se trata de una decisión sobre si se puede usar pigmento fluorescente, sino de una lista de las compensaciones que se deben realizar en caso de usarlo.
| Sistema | Posición | ¿Qué lo limita? | ¿Qué hacer? |
|---|---|---|---|
| PVC, rígido o plastificado | 1 | Casi opaco a los rayos UV de onda corta, buena barrera contra el oxígeno. | Primera opción: confirmar que el plastificante no migre. |
| cPP transparente | 2 | La temperatura del proceso se mantiene por debajo del techo, la transmisión UV es moderada. | Películas y hojas primero |
| PC o ABS | 3 | Alta temperatura de procesamiento; el polímero amarillea por sí solo. | Componentes de señalización de pared delgada; control del tiempo de residencia |
| PUR alifático | 4 | La estructura alifática se fotooxida lentamente | Adecuado para piezas fundidas |
| Acrílico | 5 | Deja pasar la radiación UV de onda corta. | Combinar con una capa superior UV |
| Poliolefina, PP y PE | 6 | Resiste los rayos UV y se oxida fácilmente. | Paredes delgadas únicamente, con estabilizadores, diseñadas para una vida útil corta. |
| Alquídico | 7 | Grupos fotosensibles residuales | No apto para piezas de larga duración. |
| Pur aromático | 8 | La estructura aromática absorbe la radiación UV y genera radicales. | Evitar |
Cuanto más abajo en la tabla se encuentre, mayor será la necesidad de compensar las deficiencias del diseño de la pieza (paredes delgadas, una capa superior con protección UV, una capa base blanca) en lugar de añadir más polvo.
La resistencia a la luz también depende del tono, y el orden publicado es azul, verde, amarillo limón, azul UV, naranja y magenta. El magenta se desvanece primero debido a la longitud de conjugación del tinte, no a un error en la formulación. Si una pieza debe conservar el color a la luz del día, ese orden es un requisito de diseño, no una simple nota al pie.
La gama cubre la elección. FDS maneja 11 colores de 1 a 5 μm y FJS maneja 11 colores de 1 a 2 μm; el grado más fino se dispersa de manera más uniforme y proporciona una superficie más lisa, lo cual es importante para películas y paredes delgadas. El extremo naranja y rojo está cubierto por KT-FDS422 naranja amarillo y KT-FDS426 rojo brillante.
La carga varía entre el 5 % y el 15 %, según el grosor de la pieza. A partir de cierto punto, la respuesta disminuye: las partículas se apantallan entre sí y reabsorben la luz emitida, por lo que una mayor carga no se traduce en una pieza más brillante. Cree una curva de carga en su propio sustrato antes de fijar el valor.
La fluorescencia es semitransparente. Sin una base blanca, la luz la atraviesa y el color se ve apagado. La base blanca es un requisito indispensable, no un truco de acabado.
No hay negro fluorescente, gris ni tono oscuro. Cuando una pieza debe verse oscura, la fluorescencia no es la herramienta adecuada, y ninguna carga cambia eso.
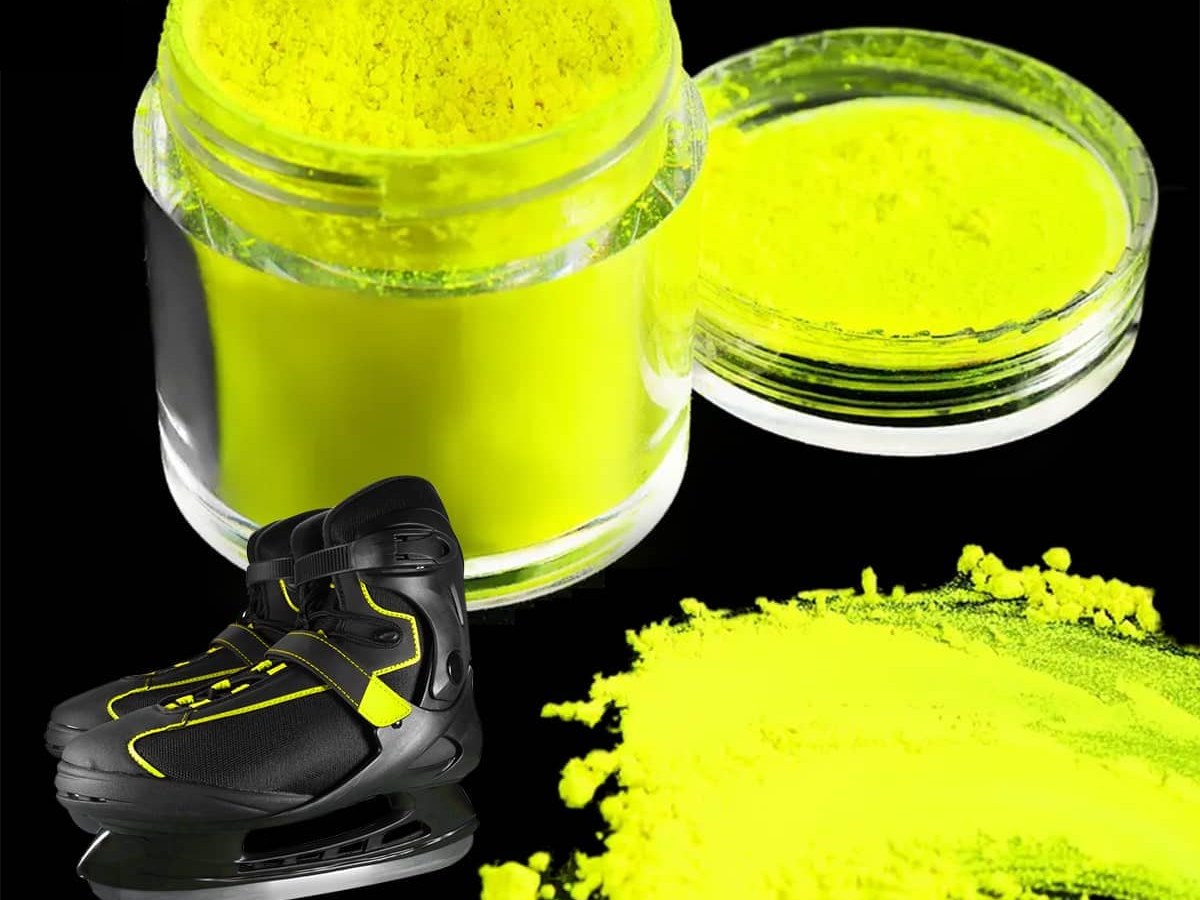
El mismo pigmento en polvo, y una vez dentro de un polímero. La capa base, el grosor de la pared y la carga influyen en el color final.
Cinco cuestiones que conviene resolver antes de cortar el molde. Resolverlas después cuesta más que resolverlas ahora.
Navegar la gama de pigmentos fluorescentes para el conjunto completo de colores, o tome el Catálogo de pigmentos fluorescentes Para obtener detalles sobre el tamaño de partícula y la serie, fabricamos las líneas FDS y FJS y proporcionamos información detallada bajo petición. Si ya conoce el polímero y el espesor de pared, envíenos ambos datos y le indicaremos el grado adecuado.
Sí, pero este es el grupo de sistemas menos rentable. Las poliolefinas transmiten la radiación UV de onda corta y se oxidan fácilmente, por lo que la fluorescencia decae más rápido en ellas que en cualquier otro material de la lista. Si las utiliza, opte por paredes delgadas, añada estabilizadores y diseñe la pieza desde el principio para que tenga una vida útil corta.
La tarjeta es de polvo; la pieza es de polvo más polímero. El polímero determina la profundidad de penetración de la radiación UV y el oxígeno en la pared, y si su propia fotooxidación produce radicales. Por eso, el mismo pigmento en PVC y en una poliolefina no son el mismo material en absoluto; la clasificación de la tabla anterior es la referencia de trabajo.
Solo hasta cierto punto. El rango recomendado es del 5 al 15 %, y más allá de este, las partículas se apantallan entre sí y reabsorben la luz emitida, por lo que el retorno disminuye. Realice una curva de carga en su propio sustrato y elija el valor a partir de los datos, en lugar de basarse en el valor máximo del rango.
El tinte se degrada térmicamente. La pérdida de color y de fluorescencia ocurren simultáneamente. El límite reside en la resina portadora del pigmento, por lo que reducir la concentración no lo elimina; es necesario bajar la temperatura del proceso o modificar la aplicación.

Los pigmentos fluorescentes —también conocidos como pigmentos neón— producen colores que se ven significativamente más brillantes que los pigmentos convencionales bajo las mismas condiciones de iluminación. Esto se debe a que absorben la luz ultravioleta y la luz visible de onda corta, y la reemiten como fluorescencia visible, sumando la luz emitida a la luz reflejada. El resultado es una intensidad de color que los pigmentos estándar no pueden lograr solo mediante la reflexión. La serie de pigmentos fluorescentes de Kolortek abarca una gama de colores neón para su uso en tintas de impresión, recubrimientos, plásticos, cosméticos y aplicaciones especiales.
LEER MÁS
KT-FDS422 es unpolvo fluorescente de color naranja amarillentoen el finoRango de tamaño de partícula de 1 a 5 μm— Un pigmento fluorescente de luz diurna de grado neón que produce un color amarillo anaranjado de alta saturación, significativamente más brillante que los pigmentos convencionales, al convertir la luz absorbida (incluida la UV) en emisión fluorescente visible.
LEER MÁS
KT-FDS426 es unpigmento fluorescente de luz diurna de color rojo brillanteen el finoRango de tamaño de partícula de 1 a 5 μm— un pigmento orgánico de grado neón que convierte la luz absorbida (incluida la UV) en emisión fluorescente visible, produciendo un color rojo con un nivel de luminancia que supera significativamente a los pigmentos rojos convencionales en condiciones de luz natural y con iluminación rica en UV.
LEER MÁS
Los pigmentos fluorescentes para plásticos tienen un límite de temperatura de 180 °C, determinado por el portador del pigmento, no por la máquina. La vida útil varía según el polímero base.
LEER MÁS
 Español
 English
 Français
 Deutsch
 Русский
 Português