Dejar un mensaje
Si le interesan nuestros productos y desea obtener más información, deje un mensaje aquí y le responderemos lo antes posible.
Pigmento perlado para recubrimientos en polvo: elija la gama que su película puede soportar.
Una película de polvo decorativo de 60–80 µm no puede contener una escama de 100 µm. El grosor de la película en una parte determina el tamaño de la banda de perlas que usted solicita, y cómo verificarlo.
Un plano de recubrimiento en polvo especifica el espesor de la película —a menudo entre 60 y 80 µm para trabajos decorativos—, pero ese valor es un mínimo aceptable, no una garantía de que cada punto de la pieza tenga la misma medida. Los bordes se acumulan en exceso durante la deposición electrostática, las cavidades quedan delgadas y el pigmento de efecto reacciona al espesor de la película en la zona donde se aplica, en lugar de al valor indicado en el certificado.
Conclusiones clave
La especificación establece un mínimo; no garantiza un espesor uniforme en toda la geometría.
Las líneas de campo electrostático se concentran en los bordes y evitan las zonas profundas, lo que produce una gran variación en una misma pieza.
La orientación de las partículas depende del espesor de la película seca: D50 debe mantenerse en o por debajo de un tercio del espesor de la película más delgada que se pueda observar.
Seleccione la banda en la zona más delgada y luego observe cómo se comporta en las zonas más gruesas.
La mayoría de las especificaciones de pintura en polvo indican un rango con un límite inferior. Las aplicaciones decorativas de una sola capa suelen requerir entre 60 y 80 µm, los trabajos industriales generales entre 60 y 120 µm, y los recubrimientos exteriores o de alta resistencia requieren valores superiores. El control de calidad se basa en el límite inferior: cualquier lectura por debajo de este valor conlleva el rechazo de la pieza. La especificación no exige que toda la pieza tenga un valor de 70 µm; simplemente indica que ninguna zona debe estar por debajo del mínimo y reconoce que no se mide cada centímetro cuadrado.
Una escama nacarada solo ve la resina que la rodea. Dos piezas que superan un nivel de 60 µm pueden diferir en decenas de micras en el punto donde se toma la fotografía, y el color de interferencia reflejará ese espesor local en lugar de lo que pasó la inspección.
Esto obliga a invertir el orden. Normalmente, primero se elige el color y el grosor es responsabilidad del aplicador. En este caso, primero se define el mapa de grosor y luego se elige la banda de pigmento para que se ajuste a él. Las siguientes cuatro secciones explican este cambio.
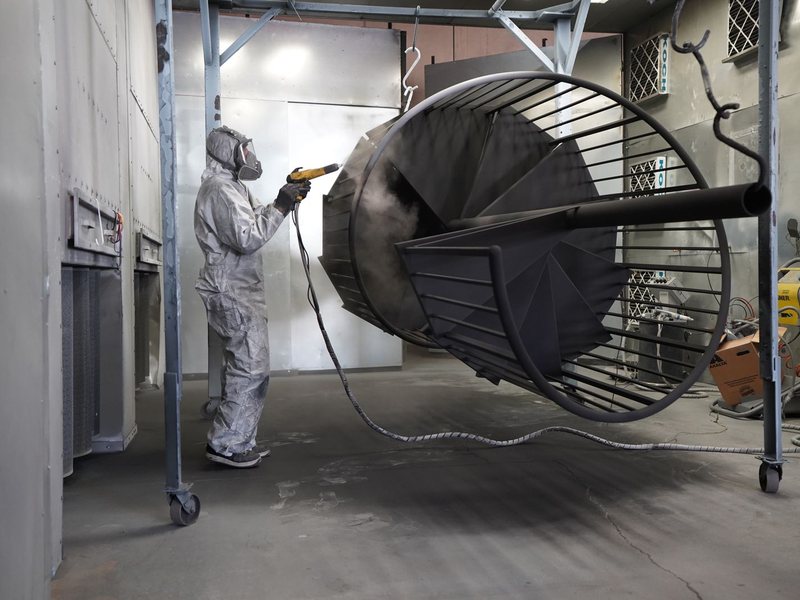
Figura 1 — Sección acanalada en el soporte, a mitad de la pasada. Cada ranura y nervadura en esta parte es una superficie que la pistola alcanza en un ángulo diferente, por lo que la película que deja no tendrá un grosor uniforme.
La deposición electrostática dirige las partículas cargadas a lo largo de las líneas de campo. La intensidad del campo alcanza su máximo en las protuberancias (bordes, rebordes, detalles en relieve) y disminuye dentro de las cavidades donde la geometría protege la superficie. El polvo se acumula abundantemente en los bordes y de forma más fina en los huecos, canales y esquinas internas afiladas. Una segunda pasada destinada a rellenar un hueco suele depositar más material en el borde circundante que en el interior protegido.
La dispersión entre las lecturas depende de la geometría de la pieza, la conexión a tierra, el voltaje aplicado, la velocidad de alimentación del polvo, el ángulo de la pistola, la distancia, la posición del soporte y la secuencia de pasadas. Por eso, la apariencia por sí sola no permite diagnosticar un problema de color: dos piezas pueden verse diferentes usando el mismo polvo pero con distribuciones de espesor distintas. El método directo consiste en crear un mapa —una lectura en una superficie plana, otra en un borde y otra en la cavidad más profunda a la que se pueda acceder— y anotarlo en lugar de promediarlo.
Solo cuando se tienen esos tres números, la pregunta de qué banda usar tiene una respuesta clara, porque las tres ubicaciones dan tres respuestas diferentes y la más delgada determina la elección.
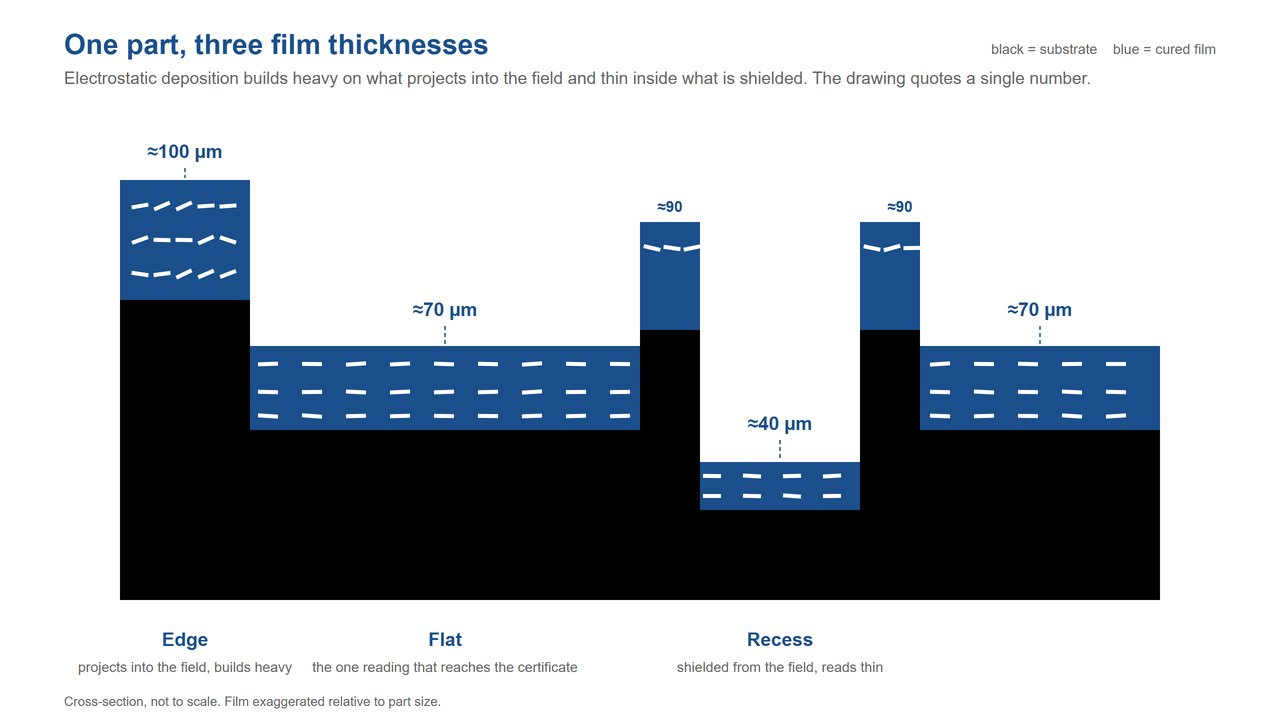
Figura 2 — Esquema. La misma pieza, tres posiciones: un borde grueso, una superficie plana nominal y un hueco protegido. La pieza no sabe cuál especifica el dibujo.
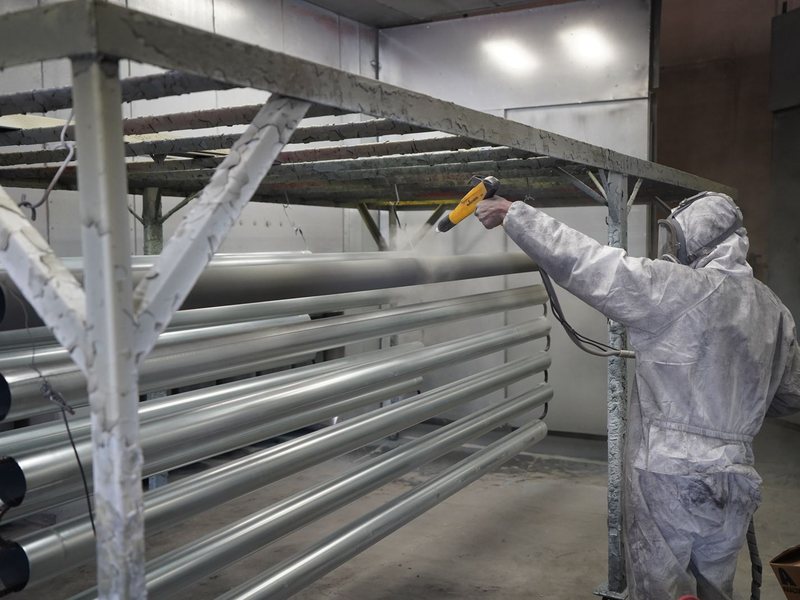
Figura 3 — Las líneas de campo determinan dónde cae la pólvora. Un hueco no se encuentra con un suministro insuficiente por accidente; está protegido por una geometría que impide la visión del cañón.
Una partícula nacarada produce su color de interferencia cuando se encuentra aproximadamente paralela a la superficie. Esto no es opcional; es la geometría que requiere el efecto óptico. Una partícula inclinada desvía la luz lejos del observador, y el color reflejado difiere del de la tarjeta de muestra.
El grosor de la película determina cuánto espacio libre tiene una escama para asentarse plana. La regla de un tercio que publicamos para recubrimientos líquidos Esto se aplica igualmente aquí: mantenga D50 en o por debajo de un tercio del espesor de la película seca. Por lo tanto, una película decorativa de 70 µm requiere D50 alrededor de 23 µm o más fino. Nuestros grados perlados se envían en cuatro bandas: menos de 15 µm, 5–25 µm, 10–60 µm y 10–100 µm. Según esta regla, 5–25 se ajusta cómodamente dentro de una sola capa decorativa, 10–60 se encuentra cerca del límite y 10–100 lo excede. En una lectura de hueco de 40 µm, el techo desciende a aproximadamente 13 µm, dejando solo la banda más fina.
Cuando D50 supera un tercio de la película, las partículas ya no se depositan de forma independiente. Se apilan, forman puentes y las que están cerca de la superficie terminan inclinadas. Los bordes sobresalientes se perciben como rugosidad al tacto y como dispersión al usar un medidor de brillo, y esta dispersión se superpone al color de interferencia y lo atenúa. Tres observaciones que se presentan por separado —una hendidura más oscura que la superficie plana, una superficie plana más opaca que la muestra, un borde más brillante y dorado que ambos— se deben a este único mecanismo observado en tres ubicaciones.
Cómo llega el pigmento al polvo es un tema aparte, y las tres rutas de incorporación se comportan de manera diferente con la misma escama. La regla de orientación en sí no cambia entre una capa base líquida y una película de polvo curada. Pigmentos nacarados para recubrimientos y pinturas Suministramos fundas para las cuatro tallas.
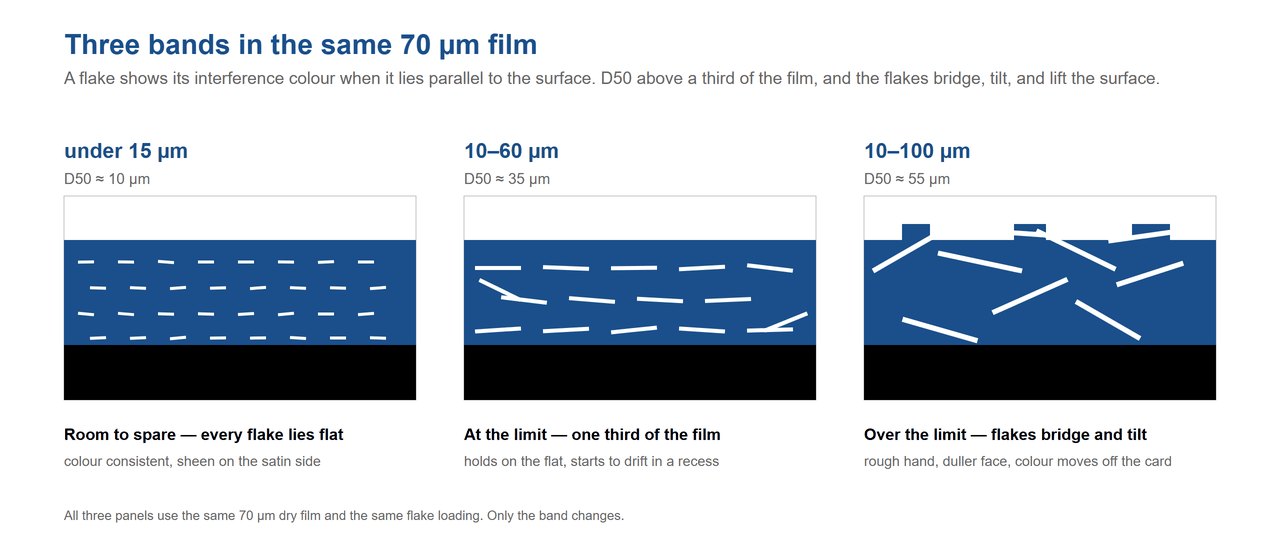
Figura 4 — Esquema. La misma película de 70 µm con tres bandas. Las pequeñas escamas se apilan planas con espacio de sobra; las escamas más gruesas se superponen a las vecinas, se inclinan y levantan la superficie.
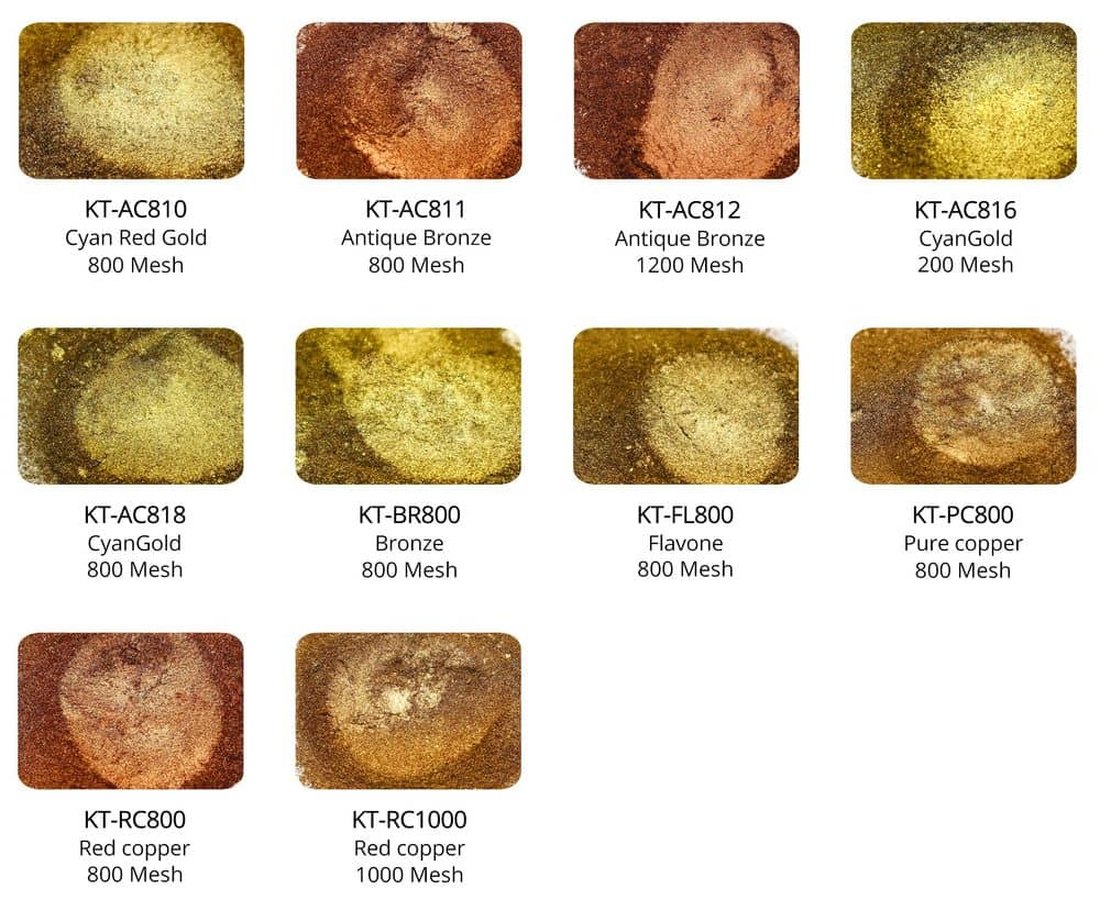
Figura 5: Grados de bronce y cobre metálicos, cada uno marcado con su malla. Una familia de plaquetas diferente a las perlas de la figura 6, bajo la misma regla de separación: cuanto más grueso es el grado, más película necesita para quedar plano.
La solución más sencilla es utilizar la banda más fina. En una película delgada, esto elimina la discrepancia: las partículas de menos de 15 µm se asientan planas en un hueco de 40 µm y el color se mantiene uniforme en toda la pieza.
La desventaja se manifiesta en otros aspectos de la apariencia. Las partículas más pequeñas reflejan menos luz en el ángulo especular, lo que transforma el acabado, pasando de un brillo metálico a un acabado satinado. El poder cubriente también disminuye, por lo que en un sistema de una sola capa, el sustrato puede transparentarse en las zonas más delgadas. Unas partículas más finas también implican una mayor superficie por gramo; la misma cantidad de pigmento presenta una mayor superficie de contacto para la resina, y una formulación equilibrada entre 10 y 60 no se transferirá sin cambios a una banda de la mitad de su tamaño.
Los grados finos no son inferiores; tienen una estética diferente. perla fina y brillante de grado es el extremo del espectro que mantiene el color en películas delgadas sobre piezas complejas, elegido por su consistencia más que por su brillo. Polvo de bronce metálico para recubrimientos decorativos Se comporta de la misma manera: una malla más fina proporciona una superficie más lisa y silenciosa.
La elección no se reduce a fino o grueso. La elección es: seleccionar la banda desde el punto más delgado que alcanzará la pieza y aceptar el resultado en las superficies planas más gruesas. Si la apariencia de la superficie plana es más importante que la uniformidad del rebaje, es una decisión válida, pero es una decisión, no una opción predeterminada.
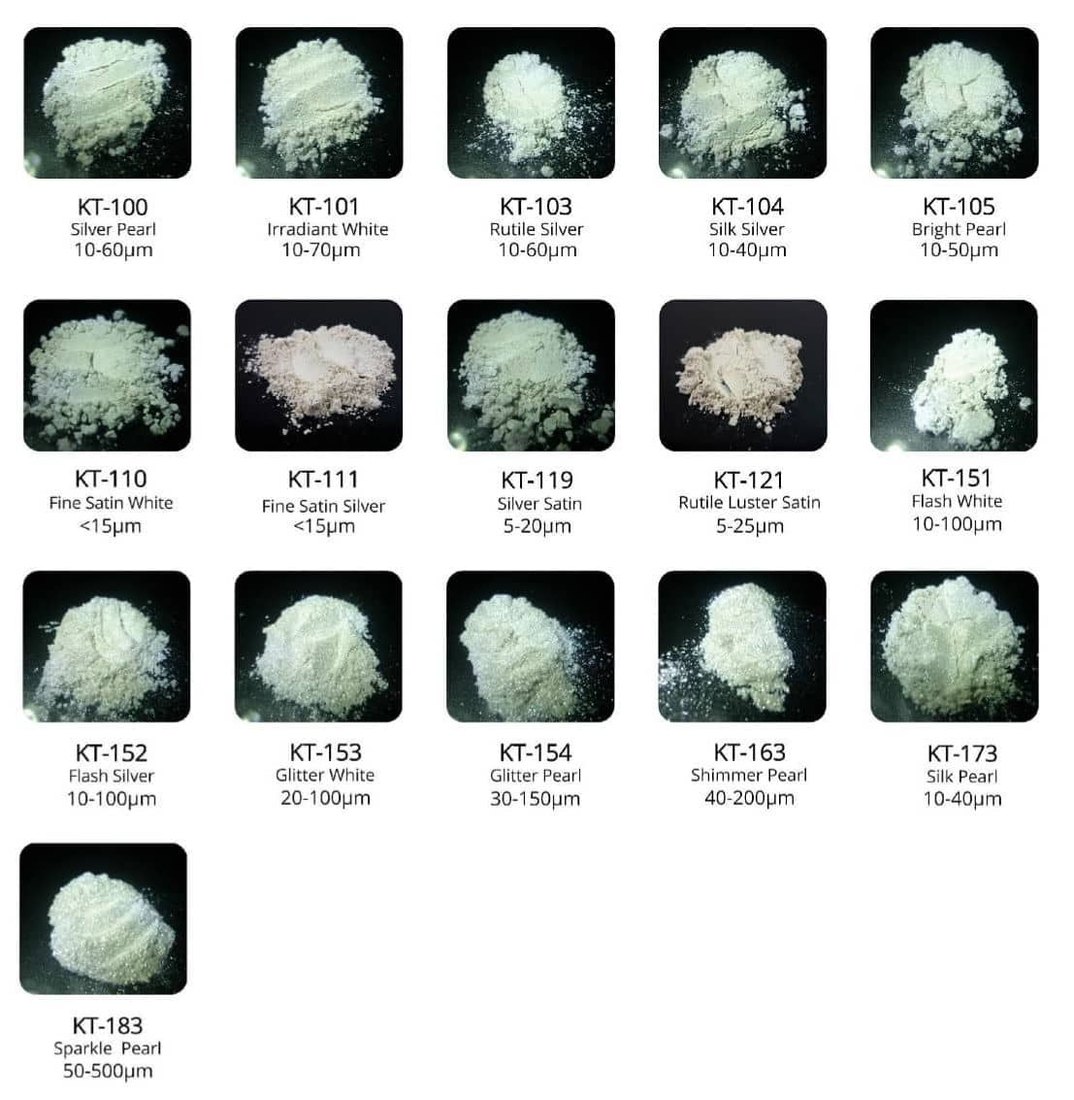
Figura 6: Polvo nacarado en las bandas que suministramos. La diferencia que el ojo percibe aquí como tonalidad es en realidad una diferencia en el tamaño de las partículas y, una vez pulverizadas, en la cantidad de película que necesita cada partícula.
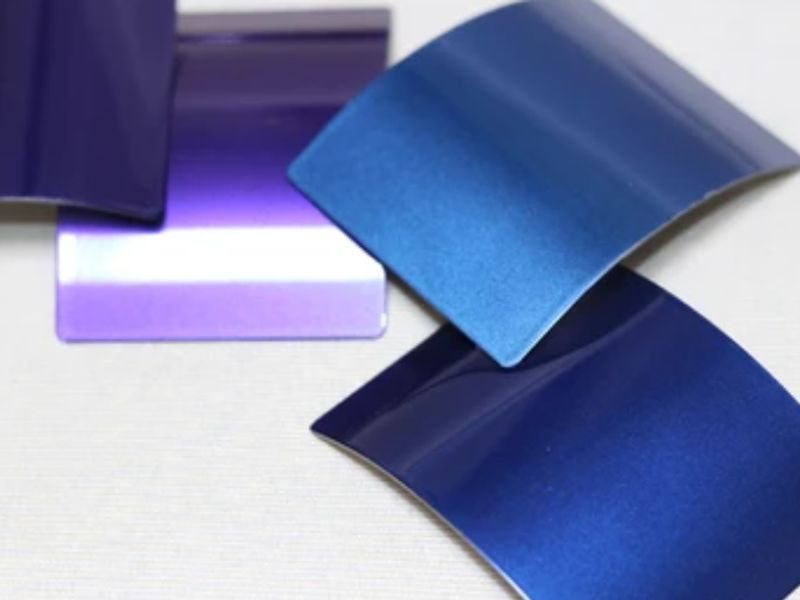
Figura 7 — Tarjetas curvas fotografiadas en un ángulo poco profundo. Una tarjeta se rocía densamente sobre un sustrato plano y controlado —la geometría que mantiene cada partícula paralela— y eso es precisamente lo que un hueco no reproduce.
La geometría suele ser fija. Se diseña la pieza, se construye el bastidor y la línea de producción funciona a su ritmo. La solución práctica no reside en un pigmento diferente, sino en un criterio de aceptación distinto: especificar el requisito por zonas en lugar de utilizar un único valor para todo el componente. Una lectura para la superficie plana, otra para el borde y una regla diferente para la cavidad donde la sonda no puede llegar.
La alternativa es aceptar la diferencia deliberadamente. Un hueco más oscuro no es un defecto si el dibujo nunca exigió una apariencia uniforme en esa zona; solo se convierte en un problema cuando la nota de aceptación implica una uniformidad que el proceso no puede lograr.
También existe una opción de formulación: aplicar una capa base sin efecto debajo de la capa de efecto, de modo que la cavidad tenga opacidad y la capa de efecto solo aporte brillo. Esto modifica la estructura de la película y el costo, por lo que corresponde al aplicador y al formulador del polvo. Nuestra contribución es más específica: identificar qué bandas mantienen su apariencia con el espesor real.
Rellene estos campos antes de solicitar una muestra. Dos de ellos ya los conoce; el tercero requiere una lectura del medidor.
Una simple comparación lo aclara todo: si el D50 es igual o inferior a un tercio de la lectura más delgada, las partículas tienen espacio suficiente para quedar planas y la apariencia se mantendrá uniforme en toda la pieza. Si el D50 supera ese valor, algunas partículas llegarán a la superficie, independientemente de cómo se haya igualado el color. Es en este punto donde un panel de prueba justifica su coste.
Las bandas que suministramos, y la película más delgada que cada una se encuentra plana bajo esa regla:
| Banda | D50 | Se encuentra plano desde | Dónde encaja |
|---|---|---|---|
| menos de 15 µm | ~10 µm | ~30 µm | Huecos profundos, secciones delgadas, detalles finos |
| 5–25 µm | ~15 µm | ~45 µm | Capa decorativa de una sola capa con geometría; el centro indulgente |
| 10–60 µm | ~35 µm | ~105 µm | Estructuras más gruesas, sistemas de dos capas, grandes superficies planas |
| 10–100 µm | ~55 µm | ~165 µm | Estructuras de película gruesa e industriales, sin una sola capa decorativa. |
Tabla 1 — Bandas frente a película mínima para orientación plana, con D50 no superior a un tercio del espesor de la película seca. Los valores de D50 son nominales; la ficha técnica contiene los valores medidos.
La banda 10–60 es la que se cita con más frecuencia para trabajos de pintura en polvo, y pedirla no es un error; lo que sí lo es pedirla para una capa única de 70 µm y juzgar el resultado en un hueco. tarjetas de color con pigmentos perlados Muestra cómo se comporta cada tono en un tamaño determinado.
Esto reducirá la discrepancia, y en muchos casos será suficiente. No modificará la geometría que produjo la película delgada, por lo que una cavidad con un blindaje profundo aún puede mostrar una lectura más oscura que la superficie plana. Mida primero; si la cavidad está a 40 µm y la banda D50 es 35, el problema radica en el grado. Si la cavidad está a 20 µm, el problema reside en la geometría.
Sí, para capas gruesas y sistemas de dos capas donde la película curada está muy por encima del rango decorativo. En una sola capa decorativa, es la banda la que produce una textura áspera y zonas opacas, por la razón mecánica descrita en la sección tres.
No dentro de este rango. El curado del polvo se realiza a unos 180-200 °C, y los soportes nacarados, de interferencia y metálicos que suministramos son estables a temperaturas muy superiores, cada uno según su propia ficha técnica. La limitación en el recubrimiento decorativo con polvo es el espesor de la película, no el horno.
No sirve para un hueco delgado. Se rocía una tarjeta con una capa gruesa sobre un sustrato controlado, que es la única condición que un hueco no reproduce. Use la tarjeta para elegir un tono y un panel rociado con el grosor de película deseado para evaluar cómo se adapta ese tono a la geometría.
Suministramos pigmentos con efecto perlado, de interferencia y metálico en los rangos de tamaño aquí mencionados, y le indicaremos claramente qué rangos mantienen su apariencia con el espesor de película requerido y cuáles no. Las fichas técnicas incluyen el valor D50 medido para cada grado, y la certificación ISO 9001:2015 avala el sistema de calidad que los respalda.
Envíenos los tres datos: la medida del suelo en su dibujo, la lectura más delgada en el hueco y la banda que está midiendo, junto con el sustrato y el programa de curado. Le enviaremos la banda que se ajusta a esa película, los tonos disponibles y un paquete de muestras personalizado diseñado a partir de su pieza, en lugar de una carta de colores.
Una película de polvo decorativo de 60–80 µm no puede contener una escama de 100 µm. El grosor de la película en una parte determina el tamaño de la banda de perlas que usted solicita, y cómo verificarlo.
LEER MÁS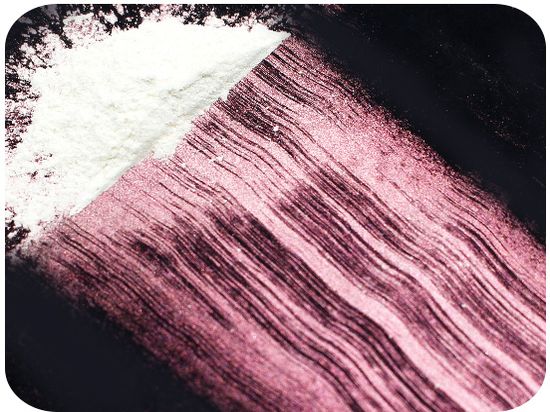
KT-T60-21-WR Rojo Radiante es un directoSustituto xirállico rojo radiante Pigmento formulado sobre un sustrato de escamas de alúmina (Al₂O₃), no de mica, que produce el brillo cristalino facetado y nítido que define la estética de Xirallic®. Es directamente equivalente a Merck Xirallic® T60-21, lo que lo convierte en una referencia directa para formuladores que trabajan con capas base para fabricantes de equipos originales (OEM) de automóviles o sistemas de repintado de alta gama que necesitan un tono y un rendimiento óptico equivalentes a precio de fábrica.
LEER MÁS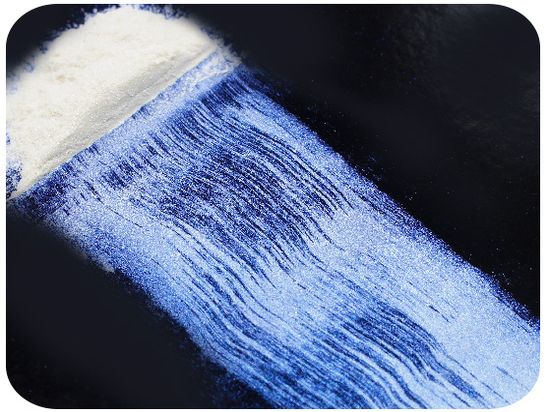
KT-T60-22-WR Rainbow Violet XiallicSparks es nuestro equivalente directo a Xirallic T60-22, un pigmento de efecto violeta de Al₂O₃ con sustrato de escamas de óxido de aluminio en lugar de mica. Con un índice de refracción de 1,76 y un tamaño de partícula de 6 a 30 μm, produce el brillo cristalino nítido y facetado que caracteriza los acabados de pintura base de alta gama para automóviles. Mientras que los pigmentos a base de mica ofrecen un brillo suave y difuso, este pigmento proporciona reflejos intensos y brillantes, con una croma y pureza de color excepcionales, en un efecto violeta arcoíris.
LEER MÁS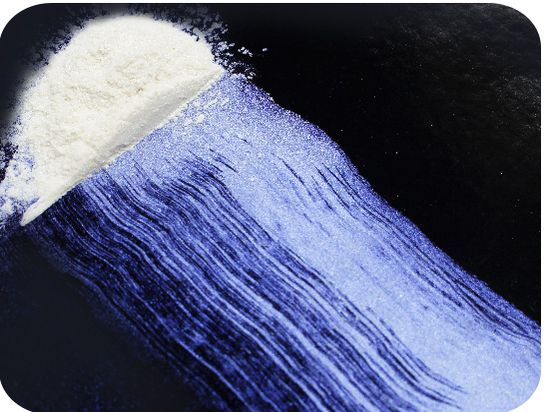
KT-T60-23-WR es nuestro material a base de alúmina.Galaxia azul de reemplazo xirállico Pigmento diseñado como una alternativa directa al Merck Xirallic T60-23. Fabricado sobre un sustrato de cristal de Al₂O₃ de alto índice de refracción (IR 1,76) con un rango de partículas de 6 a 30 μm, ofrece un brillo azul facetado y cristalino en los sistemas de pintura base para automóviles, con una profundidad y un brillo que los pigmentos a base de mica no pueden igualar estructuralmente.
LEER MÁS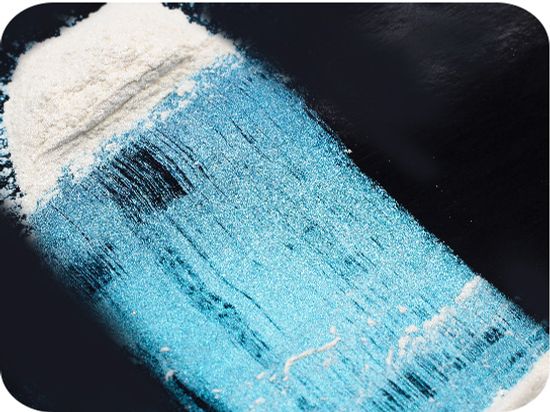
KT-T60-25-WR es un pigmento de efecto cristalino de alúmina (Al₂O₃) de nuestra serie XiallicSparks, que produce un brillo verde arcoíris intenso con el tipo de carácter facetado y de alto brillo que se observa en los acabados OEM de alta gama para automóviles. Con un rango de tamaño de partícula de 6 a 30 μm y un índice de refracción del sustrato de Al₂O₃ de 1,76 —significativamente superior al de la mica estándar—, este pigmento verde arcoíris de Al₂O₃ ofrece una croma y claridad excepcionales en sistemas de capa base/capa transparente, a precio de fábrica.
LEER MÁS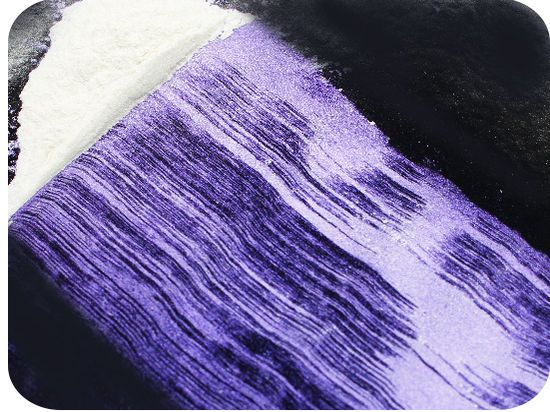
KT-T60-26-WR Rainbow Purple es un pigmento de efecto cristalino a base de alúmina de nuestra serie XiallicSparks, que produce un vívido brillo púrpura arcoíris en sistemas de pintura base-capa transparente para automóviles. Fabricado sobre un sustrato de escamas de Al₂O₃ (no mica), ofrece mayor croma, reflejos más nítidos y una mejor orientación de las escamas que los pigmentos perlados convencionales. Con un rango de tamaño de partícula de 6 a 30 μm y un D50 de 9 a 11 μm, está diseñado específicamente para aplicaciones de alta gama en la industria automotriz, tanto para fabricantes de equipos originales (OEM) como para repintado, donde se busca un brillo púrpura distintivo, similar al de un cristal.
LEER MÁS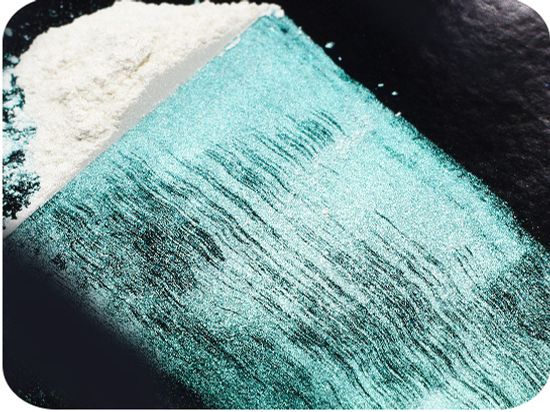
XiallicSparks es la línea de pigmentos con efecto de óxido de aluminio de Kolortek, disponible a granel. Diseñada como alternativa directa a Merck Xirallic® para fabricantes de equipos originales (OEM) del sector automotriz y aplicaciones de recubrimientos industriales de alta gama. Con una base de escamas de Al₂O₃ en lugar de mica, esta serie ofrece el brillo facetado y cristalino que caracteriza los acabados automotrices de alta gama, a precios directos de fábrica que suelen ser entre un 20 % y un 40 % inferiores a los de los productos equivalentes de Merck con un rendimiento comparable. Si está evaluando un proveedor mayorista alternativo de Xirallic, esta es la línea de productos que debe considerar.
LEER MÁS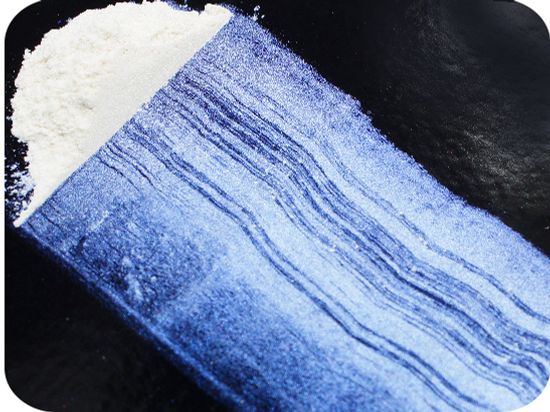
Si estás buscando unEquivalente de Xirallic, venta directa de fábrica Si necesita el mismo sustrato de cristal de óxido de aluminio que impulsa el característico brillo facetado de Merck Xirallic, la serie XiallicSparks de Kolortek (códigos de producto KT-T60 y KT-F60) ofrece ese efecto a un costo entre un 20 % y un 40 % menor que los equivalentes de marca. Con once grados que abarcan colores desde Plata Galaxia hasta Cobre Llama, tamaños de partícula de 6 a 30 μm y suministro directo de fábrica desde nuestra planta de fabricación en China, estas son alternativas diseñadas específicamente para formuladores de recubrimientos automotrices que buscan rendimiento sin el precio de Merck.
LEER MÁS
 Español
 English
 Français
 Deutsch
 Русский
 Português